

HPDC 設計: 高圧ダイカスト金型設計の実践ガイド
 2026.11.02
 業界ニュース
高圧ダイカストはニアネットシェイププロセスとして定評があり、実際の作業のほとんどが機械の内部で行われているかのように聞こえます。実際には、充填パターンや気孔率から平坦度や工具寿命に至るまで、鋳物のほぼすべての品質特性が設計段階で確定されます。 HPDC 設計は、部品の形状がどうあるべきか、金属がキャビティをどのように移動するか、熱がどこに行くか、工具がどのように開いて排出され、数十万サイクルに耐えるかなど、これらの決定を意図的に行う分野です。
このガイドは、中国の寧波に本拠を置き、1991 年から HPDC プロジェクトを実行しているダイカスト金型製造業者および OEM ダイカスト会社である Debang Mold での仕事への取り組み方を説明します。このガイドは、優れたダイカスト設計とはどのようなものなのか、また、一部のツールは何年も静かに動作し、他のツールは最初からオペレーターと戦う理由を理解したいエンジニアとバイヤー向けに書かれています。
このガイドの内容
- 部品設計と金型設計が 1 つのプロジェクトにどのように組み合わされるか
- 部品の印刷からツールのリリースまでの段階的なシーケンス
- 壁、抜き勾配、リブ、ボスのジオメトリ ルール
- ゲート、オーバーフロー、通気の決定
- 冷却レイアウトと熱バランス
- 合金の選択によって部品だけでなく工具の形状がどのように変化するか
- ほぼすべてのレビューで現れる設計ミス
HPDC 設計が実際にカバーする内容
人々は、HPDC 設計というフレーズを、鋳物自体の設計とそれを製造する金型の設計という、関連はあるものの異なる 2 つのことを意味するものとして使用します。どちらも重要であり、どちらか一方がなければ実際に完了することはできません。
鋳造設計は、部品設計または製造用設計と呼ばれることがあり、顧客が必要とする形状に基づいて作業されます。つまり、充填するには十分な厚さでありながら冷却するには十分に薄い壁セクション、部品をリリースできる抜き勾配、応力を分散するフィレット、および表面下の気孔を開けずに機械加工できるフィーチャーを意味します。
金型設計は、パーティング ラインとキャビティのレイアウト、ゲートとランナー システム、オーバーフローとベントの戦略、冷却回路、エジェクターのレイアウト、スライドとコア、工具工場が保持する必要のある公差など、その形状をハードウェアに変換します。それは経済活動でもあります。 2 つのキャビティ、4 つのスライド、および真空ブロックを備えたツールは、単純なストレート プルを備えた 1 つのキャビティのツールよりも著しく高価であり、プログラムの耐用年数にわたって部品価格がその差を正当化する必要があります。
ほとんどのプロジェクトでは、この 2 つは常に重なっています。部品モデルの抜き勾配を 1 度変更すると、ダイからスライドが削除されることがあります。小さなボスを追加するには、追加のエジェクタ ピンが必要になる場合があります。このやりとりは、後半にスチールで行われるのではなく、早めに画面上で行われ、HPDC デザインの価値が実際に存在するところです。
設計シーケンスのステップバイステップ
すべてのプロジェクトには独自の癖がありますが、基本的な順序は一貫しています。当店では通常こんな感じです。
- パーツプリントの機能レビュー。コンポーネントは何をするのか、どの表面が重要なのか、どのような荷重、シール、または熱要件が適用されるのか?
- 合金と機械の選択。合金は注入温度、流動性、収縮を設定します。機械はロック力、ショット容量、プラテンサイズを設定します。
- パーティング ラインとドラフト。パーティング ラインは、部品が半分に留まり、アンダーカットが回避され、目に見える補助線が許容範囲内に収まるように配置されます。
- 壁の厚さと遷移。ゲート作業を開始する前に、均一な壁と段階的な移行が確立されます。
- ゲートとランナーのレイアウト。ゲートの位置、ゲート面積、目標充填時間は、キャビティの体積と壁の厚さに基づいて計算されます。
- オーバーフローと通気設計。金属が入ったらすぐに空気を排出する必要があるため、オーバーフロー、通気口、必要に応じて真空補助がゲートとともに計画されています。
- 冷却回路のレイアウト。チャネル、バッフル、バブラーは、まず厚い部分から熱を引き出すために配置されます。
- イジェクト、スライド、コア。エジェクターの位置、スライド方向、およびコアのプルは、きれいなリリースを可能にするドラフトで定義されます。
- シミュレーションとツールのレビュー。充填、固化、熱挙動がチェックされ、その後ツール図面が製造用にリリースされます。
- トライアウト、サンプリング、そして反復。最初のショットで仮説が確認または修正され、設計記録が生産に向けて更新されます。
ステップ 3 ~ 8 では、生産コストのほとんどが密かに決定されます。実行が簡単なツールは、ほとんどの場合、これらの段階で慎重に指定されたツールです。
ツールが適切に動作するかどうかを決定するジオメトリ ルール
一部の設計ルールは古く、テスト済みであり、従うべきではない特別な理由がない限り、従う価値があります。以下の表は、自動車および産業用途のアルミニウムおよび亜鉛鋳物に関して当社が最も頻繁に到達するガイドラインをまとめたものです。
| 特徴 | 代表的なガイドライン | なぜそれが重要なのか |
|---|---|---|
| 最小壁、アルミニウム | 1.2~2.5mm | 薄い壁はすぐに充填されますが、早期に凍結し、充填不足になる可能性があります |
| 最小壁、亜鉛 | 0.6~1.5mm | 亜鉛は低温でさらに流動し、微細なディテールが可能になります |
| 壁の遷移 | 少なくとも 3 倍の変化にわたって徐々に先細りになります | 急激な変化によりホットスポット、収縮気孔、反りが発生します。 |
| 抜き勾配、外面 | 最低1~2度 | 突出力、スカッフィング、金型の摩耗を軽減します。 |
| ドラフト、コア穴、深いリブ | 2~5度 | 金属はコア上で収縮するため、より深いフィーチャーにはより多くの抜き勾配が必要です |
| 内隅半径 | 隣接壁の0.5倍以上 | メタルフローを改善し、応力集中を軽減します。 |
| リブの厚さ | 公称壁の0.6~0.8倍 | 反対面のヒケを防止 |
| ボス肉厚 | 主壁の約0.75倍 | 孤立した厚い部分は最後に冷却され、気孔が引き出されます |
| 加工ストック | 1面あたり0.3~0.8mm | 余分な在庫があるとサイクル時間がかかり、表面下の空洞が露出する可能性があります |
角の丸みは、多くのデザイナーが期待している以上に重要です。鋭い内部コーナーは完成品の応力を高め、金型内に熱を閉じ込めますが、通常、両方の動作をさせるには壁厚の約半分の半径で十分です。
ゲート、オーバーフロー、ベント
ゲート システムは、HPDC 設計の中で欠陥が発生した後に最も注目される部分であり、まさにそれが最初から正しく行う価値がある理由です。目標は単純です。キャビティを迅速かつスムーズに充填し、金属の前面を一方向に動かし続け、到着した最後の金属が構造壁の内側ではなくオーバーフロー内でその移動を終えるようにすることです。
実際には、これは、意図した充填時間とキャビティ容積に合わせてゲート面積を選択し、キャビティ壁を爆破することなく金属を噴霧するゲート速度を目指し、流れをその逆ではなく厚い部分から薄い部分に誘導することを意味します。部品に複数の厚いノードがある場合、各ノードに独自の金属供給と空気を逃がす独自の経路を持たせるために、多くの場合、個別のゲートとオーバーフローが必要になります。
換気も同様に注目に値します。キャビティ内に空気が閉じ込められると、多孔性、膨れ、不完全な充填が生じます。通気口から逃げることができない空気は、多くの場合、真空補助によって除去されます。十分に通気されたツールは、より低い射出圧力でも動作するため、金型の寿命が長くなります。厳格な内部健全性要件がある部品の場合、バランスの取れたオーバーフロー レイアウトと組み合わせた真空は、通常、厚いゲートだけを使用するよりも優れた性能を発揮します。
熱バランスと冷却レイアウト
冷却はサイクルの中で最も遅い部分であり、金型の寿命に最も強い影響を与える部分の 1 つです。工具が不均一に冷却されると、キャビティの一部の領域が熱いままになり、部品がその側に向かって歪み、オペレータが追加のダイ スプレーで補正することになり、熱バランスがさらに外れてしまいます。
適切な冷却レイアウトは部品から始まります。入熱はセクションの厚さに従うため、最も厚いノードは最も多くの冷却を必要とし、キャビティに最も近いノードが必要となります。チャネルは通常、キャビティ表面からチャネル直径のおよそ 2 ~ 3 倍に等しい距離に配置され、キャビティ表面を横切るのではなく平行に延びます。深いコアや細いピンはバッフルやバブラーで冷却し、スライドは焼き付きを起こさないように個別に冷却します。
亜鉛合金 約390℃
アルミニウム合金 約600℃
マグネシウム合金 約630℃
上のグラフは、3 種類の合金の典型的な鋳込み温度を比較しています。温度が高くなるほど、各サイクルでダイス鋼が吸収する熱応力は大きくなります。これが、亜鉛工具が同様の複雑さのアルミニウム工具よりも長持ちすることが多い理由の 1 つです。
通常、金型の寿命を終えるのは摩耗ではなく熱疲労です。亀裂は内部の鋭い角や冷却管の端から始まり、鋳物の表面に現れるまで成長します。滑らかな半径、適切なチャネル間隔、一貫した予熱はすべて、その瞬間を遅らせます。
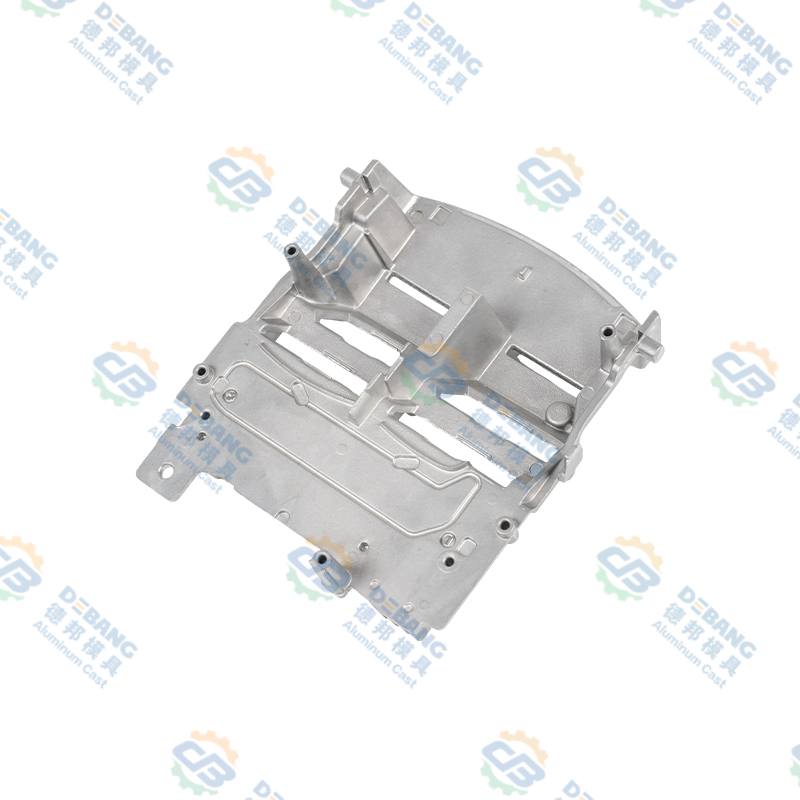 アルミダイカスト自動車照明ヒートシンク LED の熱管理と安定した熱放散のための高密度フィン、通気チャネル、リブを備えたアルミニウム ダイキャスト自動車照明ヒートシンク。 製品を見る→
合金の選択が工具をどう変えるか
部品として合金が選択されますが、工具も同様に変わります。アルミニウム、亜鉛、マグネシウムは、注湯温度、流動性、壁能力、金型の摩耗に関して、まったく異なる位置にあり、あるファミリでは美しく動作するデザインが、別のファミリでは非経済的である可能性があります。
| 合金族 | 注湯温度 | 壁範囲 | ツールへの影響 |
|---|---|---|---|
| アルミニウム (ADC12、A380、A360) | 580~620℃ | 1.2~4mm | 高い熱負荷、H13 工具鋼、堅牢な冷却、重量に対する優れた強度 |
| 亜鉛(ザマック3、ザマック5) | 385~420℃ | 0.6~3mm | より長い金型寿命、優れたディテール、薄肉でメッキ部品に適しています |
| マグネシウム(AZ91D、AM60) | 600~650℃ | 1.0~3mm | 慎重な溶融保護とゲート、最低密度、厳密なプロセス制御 |
アルミニウムは、ハウジング、ヒートシンク、ブラケット、ドライブトレイン コンポーネントなどの構造部品および熱部品のデフォルトです。 アルミダイカスト部品のテクニカルガイド 家族が最もパフォーマンスを発揮できる場所をさらに深く掘り下げます。亜鉛は、重量よりも薄肉や表面仕上げが重要な小型、精密、または装飾部品によく選択されます。マグネシウムは最も軽いオプションであり、通常は重量に敏感なハウジング用に確保されており、溶融物の取り扱いやゲート周りの制御が厳しくなります。
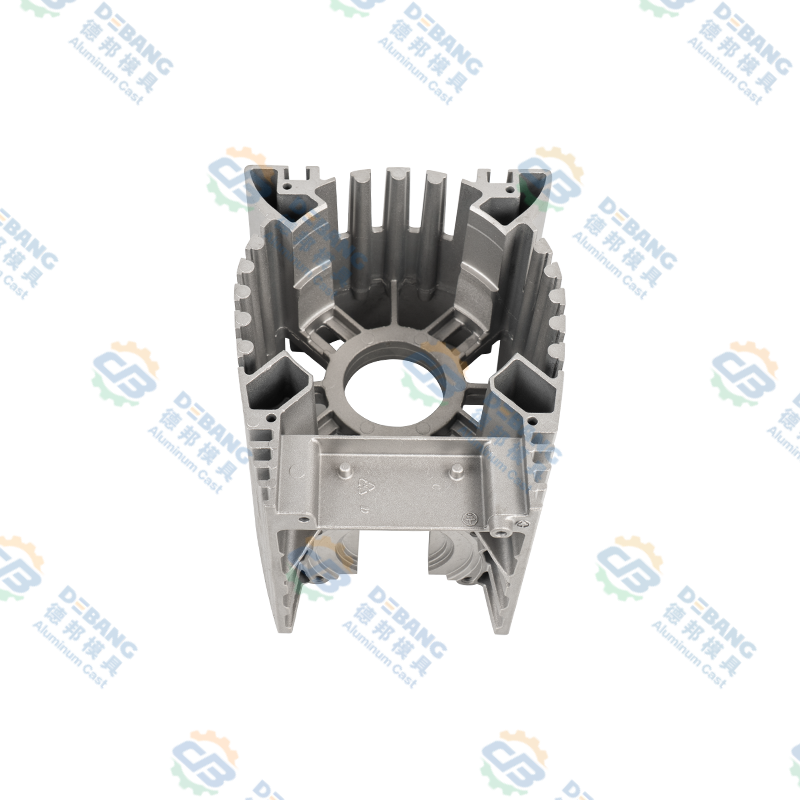 アルミダイカストエンジンとコントローラーハウジング 放熱フィン、取り付けポイント、および振動下でのコンポーネント保護のための剛性を備えた一体型アルミニウム ダイカスト エンジンまたはコントローラー ハウジング。 製品を見る→
イジェクト、スライド、コアプル
排出デザインは地味で決定的です。エジェクターピンは、鋳物が硬い箇所、コーナーやリブに沿って配置され、局所的な圧力が表面に跡を残さない程度に低く保たれるようなサイズになっています。エジェクタ プレートは、パーツが片側に傾いたり引きずったりするのではなく、コアからまっすぐに離れるようにバランスがとられています。
スライドとコアにより、機能とコストが同時に追加されます。すべてのスライドには独自の抜き勾配、独自の冷却、独自の摩耗面が必要であり、すべてのコアには収縮する鋳物をきれいに解放するのに十分なテーパーが必要です。油圧スライドは移動距離が長い場合、またはスライドがダイ開口部とは独立して移動する必要がある場合に使用されますが、機械式スライドは動きが単純な場合に安価で信頼性が高くなります。
鋼を切断する前のシミュレーションと検証
薄肉部品、幾何学的に複雑な部品、または安全関連部品の鋼材を切断する前に、シミュレーションを行うことが現在では標準的な手法となっています。充填シミュレーションでは、金属フロントが分割されるかどうか、冷間溶接で 2 つのフロントが接触するかどうか、空気が閉じ込められる可能性がある場所が表示されます。凝固と熱解析によりホットスポットが明らかになり、収縮気孔が発生する場所が予測されます。反り解析では、突き出しおよび冷却後に部品がどの程度変形するかを推定します。
出力は完璧な予測ではありませんが、非常に便利なフィルターです。シミュレーションでオーバーフローを追加したり、ゲートの位置を変更したりする方が、金型インサートを溶接して再加工するよりもはるかに安価です。シミュレーションと経験が一致しない場合、ゲート位置については経験を信頼し、熱バランスについてはシミュレーションを信頼し、トライアウトで両方を検証する傾向があります。
最初に探す HPDC 設計のよくある間違い
十分な設計レビューの後、同じ問題が再発します。これらは私たちが何よりも前にチェックするものです。
- 不均一な壁セクション、特に薄い壁の隣にある厚いノード
- 深いリブやコア穴に抜き勾配がない、または間違った方向に適用された抜き勾配がない
- 目に見える化粧面に配置されたゲート、または薄い壁にまっすぐ向けられたゲート
- カバー半分のみを冷却するように設計されており、エジェクタ半分は高温のままになります。
- 鋳物とダイインサートの両方の鋭い内部コーナー
- 非現実的な鋳放し公差、特に平面度と同軸度
- コストが増加し、気孔が露出する過剰な加工代
- エジェクタピンをシール面または塗装面に配置します。
- ツールの設計は、試行計画や改訂の定義済みルートなしで終了しました
デバンモールドにおける HPDC 設計へのアプローチ方法
当社は 1991 年から寧波でダイカスト金型を製造してきましたが、その作業方法はその間あまり変わっていません。機能を理解し、金属を中心に金型を設計し、最初の図面から製造部分まで同じチームが責任を負います。
設計と製造が 1 つの建物内で行われるため、継続性が重要になります。金型の設計と製造、ダイカスト、二次加工、精密機械加工、表面処理、最終組立は個別のサプライヤーではなく 1 つのチェーンとして実行されるため、設計の決定とその結果の間のループが短縮されます。私たちの 品質管理 プロセスはツール プロジェクトの後ではなく並行して実行され、最初のサンプルに関する寸法レポートとプロセス記録がプログラムの存続期間中保持されます。
当社が製造する部品は、照明および熱管理部品、ワイパー システム部品、冷却システム部品、クラッチ コンポーネント、ボディ ハードウェアなど、アルミニウム、亜鉛、マグネシウム製の部品で、自動車のサプライ チェーンに従って製造されることがほとんどです。これらの各カテゴリには、独自のデザイン習慣があります。長くて薄いフィンを備えた照明ヒートシンクは、2 つの同軸ベアリング ボアを備えたワイパー モーター ハウジングとは大きく異なる動作をするため、ツールは最初のスケッチとの違いを反映する必要があります。
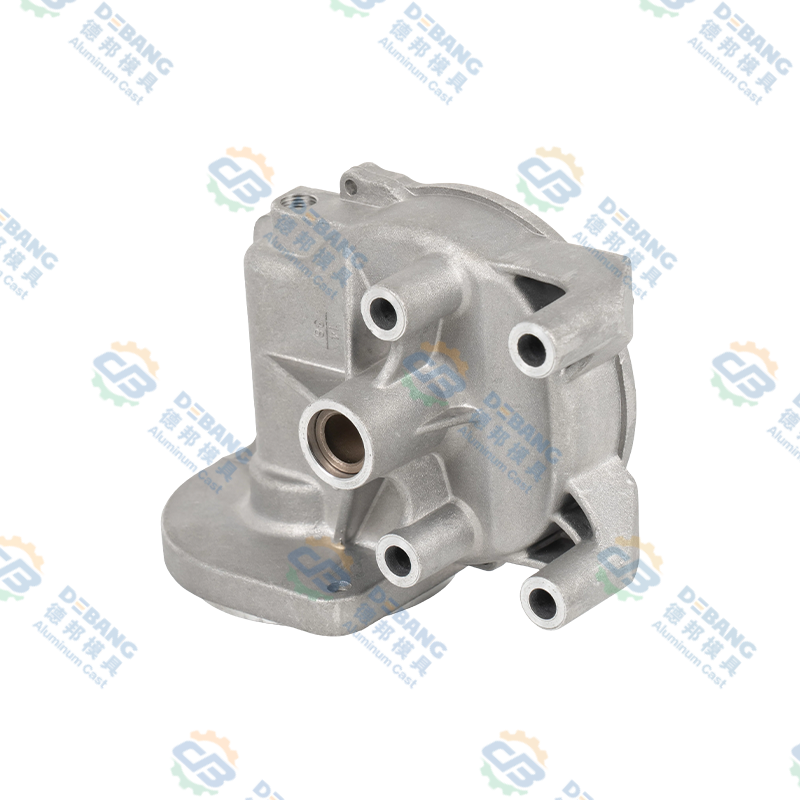 アルミダイカストカーワイパーモーターハウジング 均一な壁、厳しい公差、耐食性、放熱性を備えた自動車用ワイパー システム向けの精密アルミニウム ダイカスト ワイパー モーター ハウジング。 製品を見る→
HPDC 設計に関するよくある質問
HPDC設計とは何ですか?
HPDC 設計は、壁、抜き勾配、半径、公差を含む鋳物自体の設計と、パーティング ライン、ゲート、オーバーフロー、冷却、突き出し、スライドを含むそれを製造する金型の設計という 2 つの関連するものをカバーします。ほとんどの部品の形状決定はツールに直接影響するため、この 2 つは一緒に開発されます。
高圧ダイカストの最小肉厚はどれくらいですか?
アルミニウムの場合、実用的な最小値は通常約 1.2 mm で、ほとんどの製造部品は 1.5 mm ~ 3 mm の間にあります。亜鉛は低温でさらに流動するため、小さな部品では約 0.6 mm まで薄くすることができます。これらの範囲を下回る可能性はありますが、プロセスウィンドウが狭くなり、スクラップのリスクが増加します。
HPDC 部品にはどのくらいの抜き勾配が必要ですか?
外壁の場合は 1 ~ 2 度が正常です。コア付きの穴、深いリブ、および鋳物が収縮するフィーチャには、深さと表面仕上げの要件に応じて、通常 2 ~ 5 度の追加の角度が必要です。
金型設計にはどれくらい時間がかかりますか?
単純な単一キャビティの自動車部品の場合、設計段階には通常、シミュレーションと顧客レビューを含めて 2 ~ 4 週間かかります。密閉性や光学要件が厳しい複雑なマルチスライド ツールの場合、図面がリリースされる前にさらに多くのシミュレーションの繰り返しが必要になるため、時間がかかります。
ダイカストは熱処理できますか?
閉じ込められたガスが膨張して表面に膨れが生じるため、アルミニウム ダイカストは通常、高温での溶体化処理は行われません。低温での応力除去および安定化処理が一般的であり、真空支援鋳造は、その後の熱処理では固定できない内部の健全性を改善します。
シミュレーションにコストをかける価値があるのはどのような場合ですか?
部品の壁が薄かったり、いくつかの厚いノードがあったり、漏れや疲労の厳しい要件がある場合、またはツールが高価で 2 回目の反復が困難になる場合には、シミュレーションは十分に効果があります。単純で厚肉で抜き勾配が大きいパーツの場合は、慎重な設計レビューで十分な場合があります。
金型と鋳物は両方提供してもらえますか?
はい。当社はツールを設計および構築し、最初のサンプルを実行し、必要に応じて二次加工、表面処理、組み立てを施した量産鋳物を供給するため、同じチームが完成したコンポーネントに対して責任を負い続けます。
HPDC 設計は、早い段階で行われる小さな決定の規律です。つまり、ここにドラフトをある程度入れ、そこにもう 1 回オーバーフローを入れ、冷却ラインをキャビティに 10 ミリメートル近づけます。図面上ではどれも劇的に見えるものではありませんが、ツールが何年も静かに稼働するか、それともメンテナンス ベイで寿命を過ごすかは、一緒に決定されます。部品プリントがまだ変更の余地がある段階にある場合は、ツール ビルダーを会話に参加させるのに最適なタイミングであり、これは私たちがお客様と最も頻繁に行う会話です。
最新ニュース
業界ニュースについて詳しく知る
-
16
Nov
 マグネシウムダイカストとアルミニウムダイカスト: 設計チームのための実践ガイドマグネシウムとアルミニウムを区別するものを 10 人のエンジニアに尋ねると、通常、重量、コスト、腐食という同じ 3 つの単語の 10 通りのバリエーションが得られます。この 3 つはすべて重要ですが、そのどれもが単独でプロジェクトを決定するものではありません。寧波北侖市にある当社の工具室では、1991 年以来両方の金属の金型を切削してきましたが、実際に問題を解決する会話が抽象的な金属に...
-
21
Sep
亜鉛合金とアルミニウム: 用途、選択基準、実践的なガイダンス亜鉛合金とアルミニウムを比較する OEM バイヤー向け ダイカスト 、材料の選択は通常、部品サイズ、目標重量、動作温度、仕上げ要件の 4 つの変数によって決まります。亜鉛合金は、研磨めっき仕上げが必要な薄肉で複雑な部品の有力な候補です。重量が重要な場合、または部品の熱を放散したり陽極酸化する必要がある場合には、アルミニウム合金がより良い選択肢となります。これら 4... -
19
Oct
自動車用ダイカストアルミニウム: 合金、部品、品質に関する実践的なガイドアルミニウム ダイカストは、現代の自動車の静かな主力製品の 1 つです。ヘッドライトの裏やボンネットの下を見ると、LED モジュールから熱を奪い、雨の中でワイパー モーターを安定させ、クラッチ ハウジングをシールするなど、地味だが重要な仕事をしている鋳造アルミニウム部品が見つかるでしょう。それらが注目されることはめったにありませんが、まさにそれが重要なのです。 自動車用アル...
お客様がバイヤーであっても開発パートナーであっても、当社は信頼できるソリューションを提供することに尽力します。
製品リンク
モバイル
カスタマーサービス
著作権© Zhejiang Debang Intelligent Technology Co., Ltd. 全著作権所有.
 OEM/ODM ダイカスト メーカー