

エンジンの鋳造: OEM 向けに材料、プロセス、ダイカストについて説明
 2026.10.26
 業界ニュース
エンジンを鋳造する意味を 10 人に尋ねれば、10 通りの異なるイメージが得られるでしょう。溶けた鉄の取鍋が砂型の中に傾いているのが見えます。別の写真は、磨かれたスチールの金型に離型剤をスプレーするロボット アームの写真です。 3 番目の人は、完成したエンジン ブロックがパレットに置かれ、機械加工され、組み立てラインの準備が整っていることだけを考えます。
エンジンのキャストは 1 回の操作であり、長い意思決定の連鎖であるため、3 つの図はすべて正しいです。どのプロセスですか?どの合金ですか?壁の厚さはどれくらいあるべきですか?加工代はどれくらい残しますか?工具の所有者は誰ですか?また、ガスケット面の下に気孔が生じた状態でバッチが戻ってきた場合、誰が責任を負いますか?これらの質問にうまく答えれば、きれいに加工され、10 年間の熱サイクルに耐える、軽量で剛性が高く、漏れのないコンポーネントが得られます。答えが下手だと、次の 6 か月はスクラップ率を追いかけることになります。
このガイドは、教科書ではなくこの主題について実践的な視点を求めるエンジニア、バイヤー、プロダクト マネージャーを対象に書かれています。当社は中国の寧波でダイカスト工具を製造し、アルミニウムと亜鉛の鋳物を製造しており、1991 年からこの事業を行っているため、以下のメモは図書館からだけでなく作業現場からも得たものです。
エンジンを鋳造するということの本当の意味
鋳造は形を整えるプロセスです。溶融金属は、必要な部品のネガ形状のキャビティに注入または射出されます。金属が固まると、最終的なサイズに近いニアネットシェイプが残りますが、最終的なサイズにはなりません。その後、機械加工により、厳しい公差、精密な仕上げ、または信頼性の高いシール面が必要な面から薄い層が除去されます。
一体のビレットから部品全体を単純に切り出すのはなぜでしょうか?なぜなら、エンジンにはフライスでは到達できない形状がたくさんあるからです。クーラントジャケットはシリンダーの周りを包み、オイルギャラリーはブロックを蛇行し、リブは工具が通れないカバーの内側にあります。鋳造では、すでに最終的な冶金状態に近い金属を使用して、これらの特徴をワンショットで作成します。また、材料の無駄が大幅に削減され、機械加工では決して不可能な量にスケールアップできます。
大まかに言って、鋳造には 2 つの系統があります。使い捨て金型プロセスでは、金型を破壊して部品を取り出します。砂型鋳造、ロストフォーム、インベストメント鋳造はすべてこの方法で行われます。パーマネントモールドプロセスでは、同じスチールまたはグラファイトツールが繰り返し使用され、高圧ダイカスト、低圧ダイカスト、および重力ダイカストがこのグループに属します。
1 つ明確にすることで、会議での多くの混乱が回避されます。厳密な意味でのエンジンの鋳造とは、ブロック、シリンダーヘッド、およびエンジン自体の主要構造部品を鋳造することを意味します。サプライチェーンでは、タイミング カバー、エンジン ケーシング、オイル パン、トランスミッション パン、ブラケット、ヒートシンク、クラッチ ハウジングなど、エンジンを囲む鋳物もこの言葉に含まれます。どちらの意味も重要であり、通常は両方とも同じ種類のサプライヤーから供給されます。
経験則: 数万個単位で製造される大型の中空部品は、通常、砂型鋳造または低圧ダイカストで作られます。何十万個も生産される小型の薄肉部品は、ほとんどの場合高圧ダイカストで作られます。
エンジン部品の主な工程
ほとんどのエンジン鋳造品は 6 つのルートから調達されます。それらは、工具のコスト、サイクル時間、達成可能な壁の厚さ、表面仕上げ、金属の内部健全性が異なります。どちらを選択するかは、パートをボリュームに合わせることであり、お気に入りを選択することではありません。
| プロセス | 代表的なエンジン部品 | 一般的な合金 | 工具費 | ベストフィット |
|---|---|---|---|---|
| 砂型鋳造 | ブロック、シリンダーヘッド、エキゾーストマニホールド | ねずみ鋳鉄、ダクタイル鋳鉄、アルミニウム | 低から中程度 | 大型パーツ、少量から中量 |
| 高圧ダイカスト | エンジンケーシング、カバー、オイルパン、ブラケット、ヒートシンク | アルミニウム ADC12 および A380、亜鉛、マグネシウム | 高 | 高 volume, thin walls, tight tolerances |
| 低圧ダイカスト | シリンダーヘッド、構造ハウジング | アルミニウムA356 | 中~高 | 高密度の鋳物、適度なボリューム |
| 重力ダイカスト | ピストン、ポンプハウジング、カバー | アルミニウムおよび過共晶合金 | 中 | 緻密なパーツ、適度なボリューム |
| ロストフォーム鋳造 | 内部通路を備えた複雑なブロック | アルミニウム、鉄 | 中 | 複雑な形状、中程度のボリューム |
| インベストメント鋳造 | ターボ機器、小型精密部品 | ステンレス鋼、超合金 | 高 | 精密かつ高温に耐える合金 |
プロセスからではなく、部分から始めましょう。ダイカストでは 40 キログラムのブロックを経済的に充填することはできず、砂型鋳造所では最新のカバー設計に必要な肉厚を保持することはできません。どのプロセスが最適であるかについての正直な答えは、通常、年間生産量、最大肉厚差、実際に機能に影響を与える最も厳しい公差という 3 つの数値によって決まります。
プロセスの選択は早い段階で決定されることも覚えておく価値があります。金型が存在すると、合金や肉厚を変更するには、新しい鋼を切断する必要があります。だからこそ、この業界では設計レビューが何よりも重要なのです。
合金の選択: 鉄、アルミニウム、マグネシウム、亜鉛
多くの場合、プロセスよりも合金によって完成部品が決まります。重量、熱膨張、腐食挙動、加工コストを設定します。エンジンの仕事では 4 つの家族が支配的です。
| 合金族 | 一般的なエンジンの使用 | 選ばれる理由 | 何を見るべきか |
|---|---|---|---|
| ねずみ鋳鉄 | エンジンブロック、シリンダーライナー | 優れた減衰性、耐摩耗性、低コスト | 重く、薄肉機能が制限されている |
| ダクタイル鋳鉄 | クランクシャフト、一部のブロック、ブラケット | 高er strength and ductility | 縮みが大きくなり、慎重な給餌が必要です |
| アルミニウムA356 and A360 | シリンダーヘッド、構造ハウジング | 良好な鋳造性と熱処理性 | 摩耗面にインサートまたはライナーが必要 |
| アルミニウム ADC12 および A380 | エンジンケーシング、カバー、パン、ヒートシンク | ダイ内での流動性が良く、壁が薄く、仕上がりが良好 | 気孔率の制御は重要です |
| マグネシウムAZ91およびAM60 | カバー、ブラケット、軽量ハウジング | 非常に軽く、優れた減衰性 | 腐食防止と溶融物の取り扱い |
| 亜鉛 ZAMAK 3 および 5 | 小型ブラケット、センサーハウジング、ワイパー部品 | 寸法安定性、優れた薄肉性 | 重量制限あり、高温エリアには不向き |
アルミニウムは、重量が最も負担となる場所から正確に重量を取り除くため、ほとんどの新しいエンジンとドライブトレインのハウジングを採用しています。質量よりも剛性、減衰性、キログラムあたりのコストが重要な場合には、依然として鉄が勝利します。亜鉛は特殊な材料です。美しく鋳造でき、非常に薄い壁を保持し、高速に機械加工できますが、重く、高温になると強度が低下します。
実際的な教訓は、同じ部品が 2 つの合金に存在することがよくあるということです。たとえば、照明用ヒートシンクは、高性能車両の場合はアルミニウムで製造され、コンパクトな車両の場合は亜鉛で製造され、取り付け形状は同じで熱的挙動が異なります。合金の指定はシステムの決定であり、購入の決定ではありません。
エンジンコンポーネントを段階的に鋳造する
ダイカストのエンジン ケーシングは、予測可能な順序で移動します。フローチャートではシーケンスは単純に見えますが、各ステップには、完成した部品を販売するか廃棄するかを決定する変数が含まれています。
- デザインレビューとDFM。 部品の形状、パーティング ライン、抜き勾配、ゲートの位置、エジェクターのレイアウトが一緒に確認されます。鋳造の問題のほとんどは、鋼が切断されるずっと前のこの段階で設計されています。
- 工具の製造。 ダイまたはパターンが機械加工され、熱処理され、取り付けられます。ダイカスト工具は通常、H13 鋼で作られており、ゲートとコアの周りの摩耗しやすい領域に硬化インサートが組み込まれています。
- 試着とサンプリング。 ツールが実行され、最初の部品が測定され、ショット圧力、ダイ温度、サイクル タイム、該当する場合の真空レベルなどのプロセス ウィンドウが確立されます。
- 溶解および溶解処理。 合金は溶解、脱ガスされ、結晶粒が微細化されます。水素含有量と鉄レベルは両方とも気孔率を制御し、完成部品では目に見えないため、監視されます。
- 空洞を埋める。 ダイカストでは、ショット スリーブが金属をランナーとゲートを通してミリ秒以内にキャビティに押し込みます。充填パターンによって、閉じ込められた空気がどこに行き着くかが決まり、それによって部品がどこで漏れるかが決まります。
- 固化と排出。 キャストは数秒でフリーズします。エジェクターピンがそれを押し出し、ダイの熱制御により反りやホットスポットが制御されます。
- ゲート加工とバリ取り。 ランナー、オーバーフロー、バリが除去され、振動仕上げプレス、タンブリング プレス、またはトリミング プレスでエッジがきれいになります。
- 機械加工。 CNC 操作により、鋳造表面だけでは維持できない公差を持つ穴、ねじ山、シール面、取り付け穴が追加されます。
- 表面処理。 ショット ブラスト、陽極酸化処理、粉体塗装、電子塗装、またはクロメート処理により部品を保護し、バッチ全体で一貫した外観を実現します。
- 検品、梱包を行っております。 寸法レポート、リークテスト、X 線画像、および材料証明書が出荷に同梱されるため、顧客はすべてのバッチを熱番号まで追跡できます。
これらのステップのうち 2 つは特に注意が必要です。溶融処理は目に見えませんが決定的です。溶融処理が不十分であると、目視検査に合格し、圧力テストに合格しない部品が製造されるためです。内部に多孔性のある鋳物は、穴をあけたときにのみ開くことが多いため、健全な鋳物が評判を得るのは機械加工です。
実際に鋳造されたエンジン部品はどれですか?
最新のエンジンの内部では、キャスト リストはほとんどの人が予想するよりも長くなります。これには、ブロック、シリンダーヘッド、オイルパン、バルブカバー、タイミングカバー、インテークマニホールド、エキゾーストマニホールド、ターボハウジング、ウォーターポンプハウジング、サーモスタットハウジング、エンジンマウント、および小さなブラケットのロングテールが含まれます。
燃焼コアの外側で最も一般的なダイカスト部品はエンジン ケーシング自体であり、タイミング カバー、フロント カバー、アクセサリ ハウジングなどと呼ばれることもあります。薄肉で、シール溝があり、ボルトボスをサポートし、多くの場合、シャフト用のベアリング穴が含まれています。片面で油をもう片面で空気から分離するため、平坦で寸法安定性があり、壁貫通多孔性が完全に存在しない必要があります。
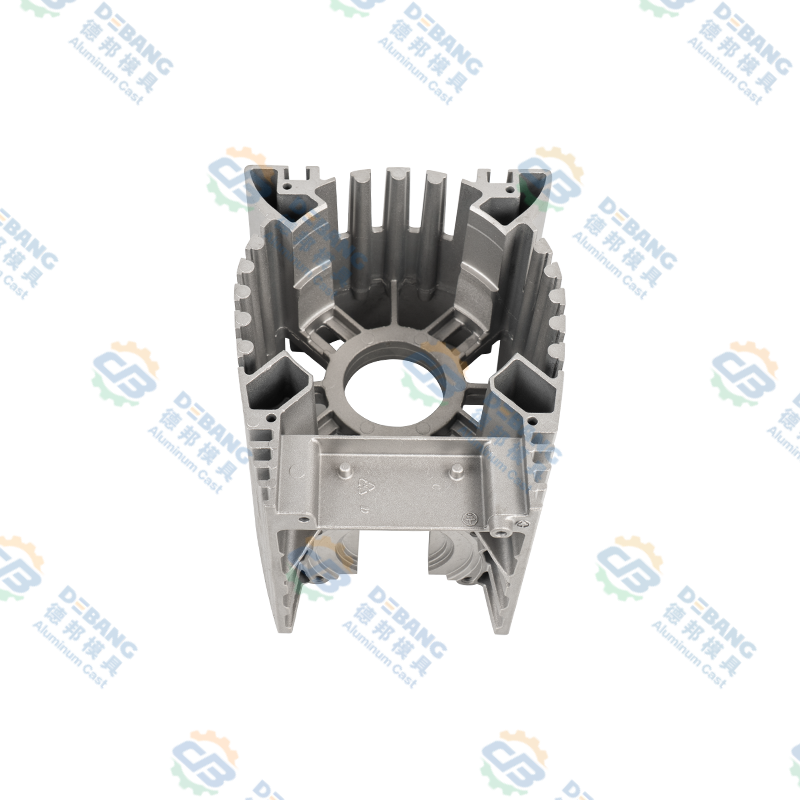 アルミダイカスト製エンジンケーシングとコントローラーハウジング 薄肉シールと構造剛性に適した、放熱フィンと一体構造を備えたアルミダイカスト製のエンジンケーシングまたは自動車用コントローラハウジング。 製品を見る→
このような部品は、チェーン全体を管理するサプライヤーに報酬を与えます。ある場所で金型が切断され、別の場所に鋳物が流し込まれ、機械加工が 3 番目の場所に下請けに依頼された場合、漏れの原因となった肉厚を所有する人は誰もいません。金型の設計から完成した機械加工された鋳物まで、単一のサプライヤーがそのギャップを解消します。
エンジン周りの鋳物:トランスミッション、クラッチ、熱部品
エンジンは単体では機能しませんし、その鋳物も同様です。トランスミッション オイル パンはドライブトレインの底部にあり、液体を集めるとともに構造カバーとしても機能します。通常、それらは大きく、平らでリブがあり、ドレンプラグボスとシールフランジがあり、長年の熱サイクルの後でも平らでなければなりません。
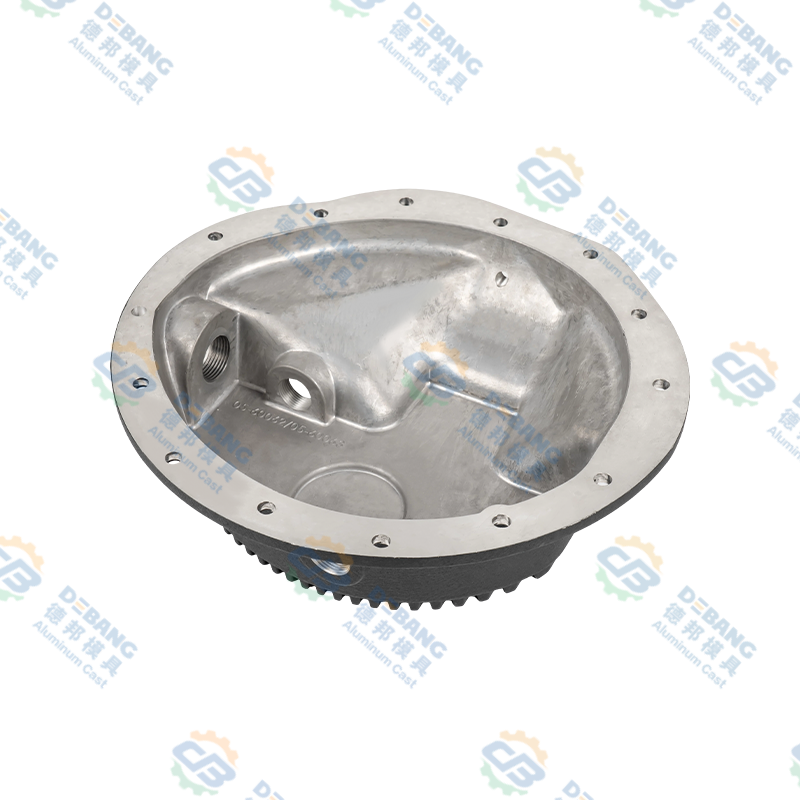 自動車ドライブトレイン用アルミダイカストトランスミッションパン このアルミニウム ダイカストのトランスミッション パンは、車両の下のドライブトレインの液体収集の役割のための耐食性仕上げと漏れ防止シールを重視しています。 製品を見る→
クラッチコンポーネントは別の課題です。大型車両用のシリコーンオイルクラッチ部品は、継続的な負荷と温度下で作動するため、外観よりも寸法精度や内部の健全性が重要となります。肉厚はホットスポットを避けるために十分に均一である必要があり、完成部品のバランスが取れるように加工代が十分に予測可能である必要があります。
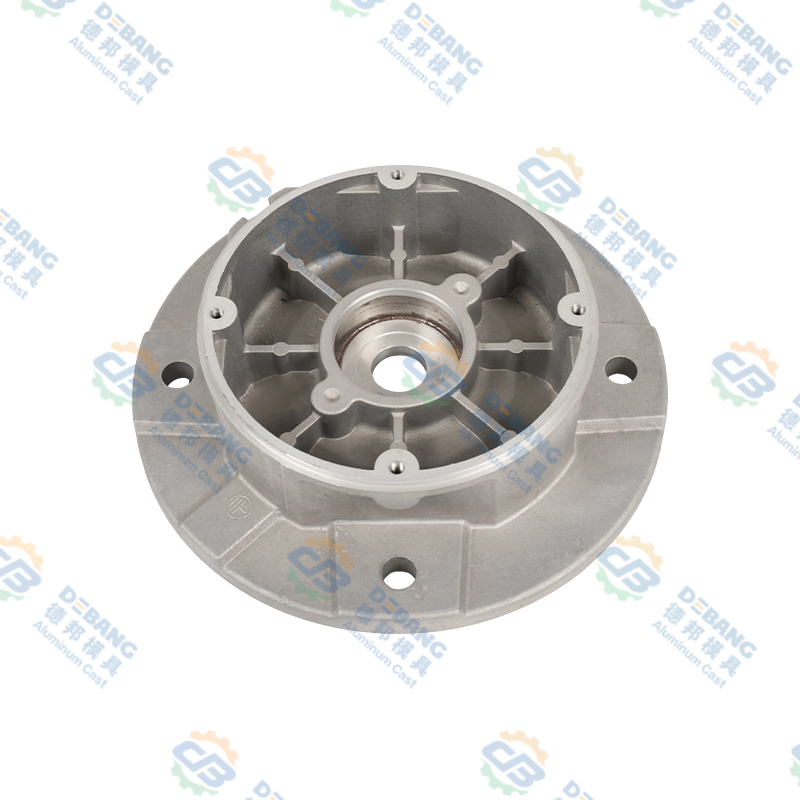 アルミダイカスト シリコーンオイルクラッチ部品 エンジン冷却ファン用の頑丈なアルミニウム ダイキャスト シリコーン オイル クラッチ コンポーネント。温度に応じてファンの速度を調整し、冷却と燃費をサポートします。 製品を見る→
熱部品が全体像を完成させます。電気ドライブトレインやハイブリッドドライブトレインへの移行に伴い、鋳物はエンジンブロックからバッテリーハウジング、インバーターケース、モーターハウジング、照明ヒートシンクへと移行しました。金属は同じであることが多く、壁の厚さはより薄く、シール要件は通常より厳しくなります。エンジン ケーシングをすでに理解しているサプライヤーは、基礎となる分野が同じであるため、これらの部品にすぐに適応する傾向があります。
エンジン鋳造の健全性を保つ設計ルール
優れた鋳物は設計されたものであり、存在するかどうかを検査するものではありません。次のルールは、プロセスを問わず、ほぼすべてのエンジン関連の鋳造に適用されます。
- 壁の厚さをできるだけ均一に保ちます。厚い部分はゆっくりと冷却され、薄い隣接部分から金属を引き離して、収縮ボイドを作成します。
- 内側のコーナーには十分なフィレットを使用します。鋭い角は応力を集中させ、金属の流れを制限します。
- すべての垂直面に抜き勾配を追加します。これがないと、パーツの取り出し時に引きずられ、表面が裂けてしまいます。
- 太いボスではなくリブをデザイン。剛性は質量ではなく形状によって決まります。
- 実際に加工が行われる箇所にのみ加工代を設定してください。鋳造表面に余分なストックがあると、金属が無駄になり、余分なサイクル時間が発生します。
- エジェクターピンの位置については早めに検討してください。ピンがシール面に着地すると、漏れが発生する可能性があります。
- 中抜き穴はシンプルで、ダイの開く方向と一致するようにしてください。サイドコアによりコストとメンテナンスが増加します。
- プロセスに一致する公差を指定します。鋳造表面の公差が厳しすぎると、機能が改善されずに工具コストとスクラップ率が上昇します。
これらのルールに従うと、鋳物は予測可能な状態でマシニング センターに到着し、プログラム全体がより高速に実行されます。これらが無視されると、最初のサンプル実行は高価なネゴシエーションになります。
一般的な欠陥とその防止方法
それぞれの欠陥には特徴と原因があるため、すべての鋳造工場では欠陥のリストを心の中に保管しています。これら 6 つはエンジンの鋳造に最も頻繁に使用されます。
ガス気孔率
閉じ込められた空気または溶存水素によって生じる丸い内部空隙。より良い通気、真空補助、および適切な溶融物の脱気によって防止されます。
収縮気孔率
厚い部分の不規則な空隙が最後に凍結します。均一な肉厚、より良い送り、および制御された金型温度によって防止されます。
コールドシャット
2 つの金属の前面が融合せずに接合され、目に見える継ぎ目と弱い接合部が残ります。より高い金型温度とより速い充填によって防止されます。
フラッシュ
パーティングラインに沿って金属が逃げる。金型のメンテナンス、正しい型締力、および制御されたショット圧力によって防止されます。
反り
不均一な冷却による突き出し後の歪み。バランスのとれた冷却回路と正しい排出タイミングによって防止されます。
はんだ付け
アルミニウムが金型表面に付着し、粗い部分が残ります。ダイコーティング、温度制御、適切な合金化学によって防止されます。
パターンは一貫しています。ほぼすべての欠陥は、温度、充填パターン、または金属の品質に遡ります。そのため、プロセス監視は最終検査よりも価値があります。機械加工後に廃棄される部品は、すでに労力、エネルギー、工具寿命を消費しています。
エンジン部品の鋳造時の品質管理
エンジン鋳造品の品質計画は、部品の機能から始まります。オイルを保持するカバーには耐圧性が必要です。ブラケットには寸法再現性が必要です。熱が実際に金属を通過できるように、ヒートシンクは壁の完全性を必要とします。
実際には、一般的な制御計画は複数の層を組み合わせます。溶融物が使用される前に、分光計のチェックにより合金の化学的性質が確認されます。プロセス中のモニタリングにより、ショットプロファイルとダイ温度が記録されます。寸法検査では、重要な形状に対してノギス、ゲージ、三次元測定機を使用します。 X線検査や圧力検査、漏れ検査などの非破壊検査では、目視検査では見つけられない内部空隙を探します。最後に、サンプル部品の破壊検査により、微細構造、硬度、実際の気孔率レベルが明らかになります。
ドキュメントはテストと同じくらい重要です。鋳造サプライヤーは、ヒート番号と機械に対応した特定のバッチの検査記録を顧客に提示できる必要があります。このトレーサビリティこそが出荷を信頼できる供給関係に変えるものであり、それが当社が独自の検査記録をそれ自体の製品として扱う理由でもあります。これに対する当社のアプローチについて詳しくは、 品質ページ .
コスト、工具、リードタイム
バイヤーは部品ごとに単一の数値を要求することがよくありますが、鋳造品の価格はいくつかの非常に異なるコストの合計です。以下のグラフは、アルミニウム ダイカスト エンジン コンポーネントの総プログラム コストが通常どのように分割されるかを大まかに示しています。
2 つの結論が続きます。まず、材料と工具が重要であるため、肉厚のわずかな変更により、労働料金についての長期の交渉よりも単価が大きく変動する可能性があります。第二に、質の高い支出には諸経費がかかりません。これは、カバーの漏れに対する保証請求に対する最も安価な保険です。
リードタイムも同様のロジックに従います。通常、ツーリングには設計の凍結から最初のサンプルまで数週間かかりますが、治具の加工にはさらに時間がかかります。現実的なスケジュールでは、サンプリング ラウンド、必要に応じて設計修正、および完全な立ち上げ前の小規模な試作バッチが可能になります。
ダイカストパートナーとの連携
キャスティング プロジェクトで最もよくある失敗は、技術的なものではありません。引き継ぎギャップです。工具メーカーは鋳造工場のせいにし、鋳造工場は合金のバッチのせいにし、機械加工工場は最初のショットから存在していた問題を発見します。
金型設計、鋳造、二次加工、精密機械加工、表面処理、組み立てを 1 つの屋根の下でカバーするサプライヤーは、そのリスクのほとんどを排除します。また、フィードバック ループも短縮されます。機械加工された穴に気孔が現れると、鋳造工場はそれを同じ四半期ではなく同じ週に学習します。
新しいエンジンやドライブトレインの鋳造を計画している場合は、図面が固まる前に製造パートナーを話し合いに参加させる価値があります。パーティング ライン、肉厚、加工ストックについて簡単に話し合うことで、ツーリング サイクル全体を節約できます。どういたしまして 私たちのチームに相談してください プロジェクトが単一のパーツであるか、コンポーネントのファミリーであるかに関係なく、プロジェクトについて説明します。
よくある質問
エンジンブロックの鋳造はダイカストと同じですか?
いいえ、エンジン ブロックは通常、鉄やアルミニウムから砂型鋳造または低圧ダイカストで作られます。これは、エンジン ブロックが大きく、内部通路に分解可能な型が必要なためです。高圧ダイカストは、通常、ケーシング、カバー、パン、ブラケットなどの小型で薄い部品に使用され、大量生産と厳しい公差によりスチール金型のコストが正当化されます。
エンジン部品の鋳造にはどのような金属が使用されていますか?
従来のブロックとクランクシャフトはねずみ鋳鉄とダクタイル鋳鉄が主流です。ヘッド、ハウジング、カバー、放熱部品にはA356、A360、ADC12、A380などのアルミニウム合金が使用されています。マグネシウムは軽量のカバーやブラケットに使用され、亜鉛は非常に薄い壁が必要な小型精密部品に使用されます。
鋳造エンジン部品にまだ機械加工が必要なのはなぜですか?
鋳造では完成品ではなく、ニアネットシェイプが生成されるためです。鋳造表面は、軸受穴、シール面、またはねじ穴に必要な公差を保持できません。機械加工では、これらの公差に達するように制御された金属層を除去します。また、機械加工を行わなければ使用に失敗する内部の気孔も露出します。
エンジンコンポーネントを鋳造して納品するまでにどれくらい時間がかかりますか?
新しい部品の場合は、工具の設計と製造に数週間かかり、その後、寸法とプロセス パラメータを検証するためにサンプリングを行います。完成した部品の生産は迅速で、多くの場合数日で測定されますが、総リードタイムには材料調達、機械加工、表面処理、検査、出荷も含まれます。
鋳造エンジン部品の気孔は修復できますか?
表面の小さな気孔は含浸によってシールできる場合がありますが、耐圧領域や耐荷重領域の構造的気孔は修復すべきではありません。正しい答えは、プロセスを修正し、ゲートまたは冷却を調整し、再サンプリングすることです。内部空隙の修復は、問題を解決するのではなく、問題を隠すことになります。
鋳物が漏れないことをどうやって確認できますか?
漏れの密閉性は設計および制御されているものであり、期待されているものではありません。充填シミュレーションから始まり、溶融品質と金型温度の制御が続き、生産部品の圧力または漏れテストで終わります。サンプルの X 線検査により、内部構造が設計意図と一致していることが確認されます。
エンジンの鋳造は忍耐が必要な作業です。プロセス、合金、形状はすべて相互作用しており、最初の設計会議での決定は通常、1 年後にスクラップ率に反映されます。基本を正しく理解し、サプライチェーンを短く保ち、溶解と工具を同等の真剣さで管理すれば、鋳物は車両の寿命の間、静かな仕事をしてくれます。
開発中の部品についてセカンドオピニオンが必要な場合は、図面をお送りください。通常、肉厚、パーティング ライン、機械加工ストックについての短い会話は、プロジェクト全体の中で最も貴重な 1 時間です。
最新ニュース
業界ニュースについて詳しく知る
-
28
Sep
 Zamak 3 亜鉛合金: 特性、ダイカスト用途、OEM 向け選択ガイド金属部品に複雑な形状、厳しい公差、手頃なコストでの良好な表面仕上げが必要な場合、材料エンジニアは多くの場合、Zamak 3 を最初に検討します。その結論は習慣だけに基づいているわけではありません。亜鉛合金 3 または ASTM AG40A としても知られるザマック 3 は、鋳造性、機械的強度、寸法安定性、コストの全体的なバランスが最も優れているため、数十年にわたり最も広く指定されている...
-
08
May
環境動向自動車業界は環境保護にますます注目しており、軽量化がトレンドになっています。金型業界もこの傾向に対応し、市場の需要を満たす軽量金型の開発を行っています。 -
14
Jul
ダイカスト部品の総合ガイド: プロセス、材料、用途ダイカスト部品は、溶融金属 (通常はアルミニウム、亜鉛、マグネシウム) を高圧下で再利用可能な鋼製金型に押し込むことによって製造される金属部品です。この方法は、精密で再現性のある部品を大量に生産し、単位当たりのコストが比較的低いため、自動車、エレクトロニクス、産業機器、消費者製品の各業界で使用されています。このガイドでは、ダイカスト部品の製造方法、利用可能な材料と仕上げ、プロセ... -
07
Sep
自動車産業におけるダイカスト: 合金の選択、公差、および OEM の選択かつて自動車プログラムのリーダーが私たちにトランスミッションパンを送ってきましたが、そのパンはリークテストで不合格になり続けていました。肉厚がずれ、気孔が発生し、生産ラインが週に 2 回停止しました。この修正は、高価な材料のアップグレードではありませんでした。それは、最初から工具、プロセスパラメータ、検査を管理するダイカストパートナーでした。コンポーネントが再現可能な形状、大量、ニアネ...
お客様がバイヤーであっても開発パートナーであっても、当社は信頼できるソリューションを提供することに尽力します。
製品リンク
モバイル
カスタマーサービス
著作権© Zhejiang Debang Intelligent Technology Co., Ltd. 全著作権所有.
 OEM/ODM ダイカスト メーカー