

ダイカスト部品の総合ガイド: プロセス、材料、用途
 2026.07.14
 業界ニュース
ダイカスト部品は、溶融金属 (通常はアルミニウム、亜鉛、マグネシウム) を高圧下で再利用可能な鋼製金型に押し込むことによって製造される金属部品です。この方法は、精密で再現性のある部品を大量に生産し、単位当たりのコストが比較的低いため、自動車、エレクトロニクス、産業機器、消費者製品の各業界で使用されています。このガイドでは、ダイカスト部品の製造方法、利用可能な材料と仕上げ、プロセスが最適な場所、一貫した高品質の結果を得るためにサプライヤーと協力する方法について説明します。
直接的な答え: ダイカスト部品は、通常は約 1,000 個から始まり、数百万個にまで拡大する中量産から大量生産に最適です。この場合、生の機械的強度よりも寸法精度、薄肉、滑らかな表面仕上げの方が重要です。プロジェクトに必要なユニット数が数百未満の場合は、通常、CNC 機械加工または砂型鋳造の方がコスト効率が高くなります。プロジェクトで一度に大量生産、厳しい公差、複雑な形状が必要な場合は、ダイカスト部品がほぼ常に正しい選択となります。
ダイカスト部品とは
ダイカスト部品は、ダイカストプロセスを通じて製造される金属部品であり、このプロセスでは、溶融金属が、高圧力下でダイとして知られる精密機械加工された鋼製金型に注入されます。金属はほんの一瞬で金型のキャビティを満たし、急速に冷却されて部品の最終形状に固化します。金属が固まると、金型が開き、完成した部品が取り出され、最小限の二次仕上げの準備が整います。
このプロセスは、砂型鋳造やインベストメント鋳造とは根本的に異なります。なぜなら、金型は多くの場合数万サイクルにわたって再利用可能であり、これがダイカスト部品を大量生産において経済的なものにするからです。使用する合金や部品の複雑さに応じて、大規模なメンテナンスや交換が必要になるまで、1 つの金型で 50,000 個から 100 万個以上の部品を生産できます。
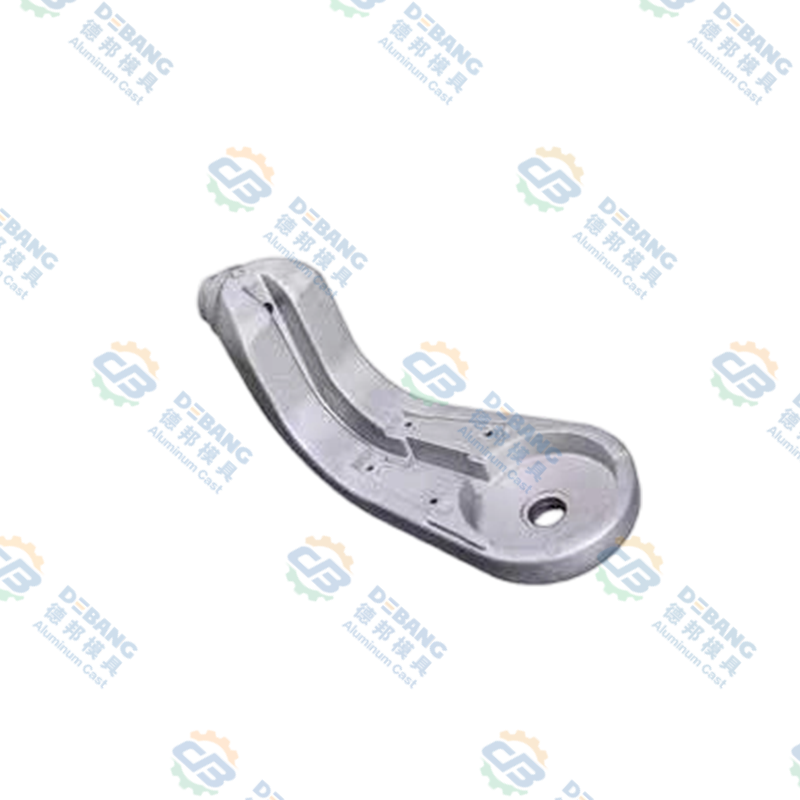
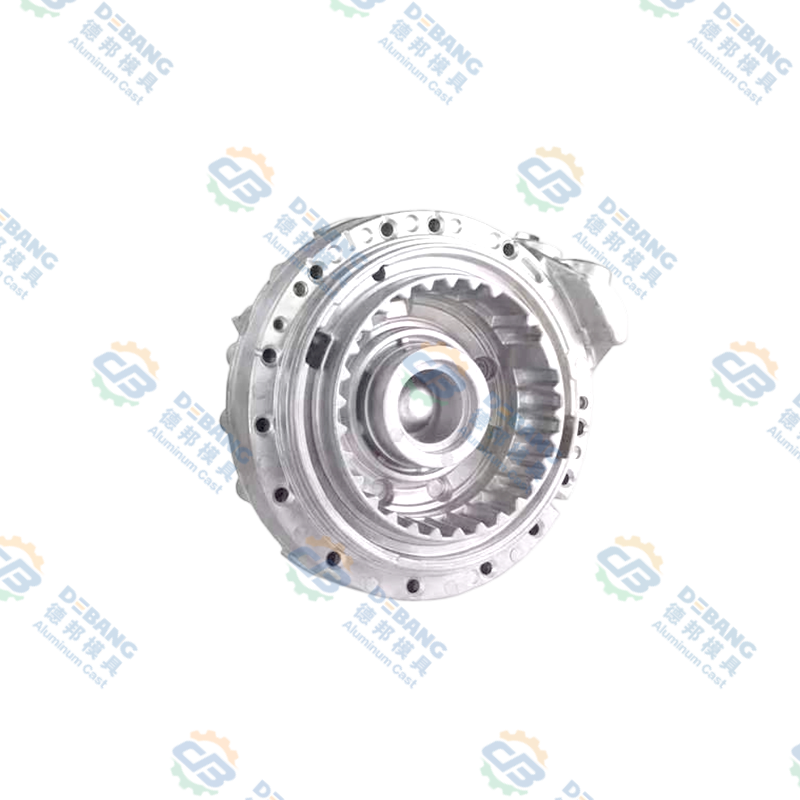
ダイカスト部品という用語は、重さ数グラムの小さな亜鉛コネクタから重さ数キログラムの大きなアルミニウム製トランスミッション ハウジングに至るまで、非常に広範囲の物理的製品をカバーしています。それらを結び付けるのは、最終用途ではなく製造方法です。そのため、同じ基礎となるプロセスが、自動車エンジニアリング、家庭用電化製品、家庭用ハードウェアなどの異なる業界にサービスを提供しています。この共通の基盤を理解することは、ダイカストが新しい部品に適しているかどうかを評価する際に、バイヤーとエンジニアがより適切な決定を下すのに役立ちます。
ダイカスト部品はほぼ常にネットシェイプまたはネットシェイプに近い形状であること、つまり、部品が最終寸法に非常に近い金型から取り出されるということも注目に値します。これは、最終形状に到達するために大量の余分な材料が除去される鍛造や延長機械加工などのプロセスとは対照的です。ダイカスト部品のニアネットシェイプという性質は、このプロセスが大規模な場合に非常に材料効率が高い最大の理由の 1 つです。
寸法精度
一般的な公差は、パーツのサイズと合金に応じてプラスまたはマイナス 0.05 mm から 0.15 mm の範囲であり、砂型鋳造よりもはるかに厳密です。
肉厚
ダイカスト部品は通常、肉厚が 0.5 mm ~ 5 mm であるため、軽量でありながら構造的に健全な設計が可能になります。
サイクル速度
高圧ダイカストマシンは、部品のサイズに応じて、1 時間あたり 200 から 1000 以上のショットを生産できます。
表面仕上げ
部品は鋳造のように滑らかな表面で金型から取り出され、多くの場合、使用前に追加の機械加工をほとんどまたはまったく必要としません。
ダイカスト工程の説明
現在、ダイカスト部品の製造に使用されている主なダイカスト方法は、高圧ダイカスト、低圧ダイカスト、重力ダイカストの 3 つです。高圧ダイカストは最速のサイクルタイムと最も厳しい公差を実現するため、世界中で生産される部品の大部分を占めています。低圧ダイカストは、より低速でより制御された充填により気孔率が低減される大型の自動車ホイールや構造部品によく選択されます。永久金型鋳造とも呼ばれる重力ダイカストは、外部圧力ではなく重力のみに依存し、通常、小規模な生産でのより単純な形状に使用されます。最も広く使用されている高圧ダイカストの一般的なプロセスは、次の段階に従います。
1
金型の準備とクランプ
スチール金型の 2 つの半分は洗浄され、離型剤で潤滑され、大型機械では 4000 トンを超えることもあるロック力の下でクランプされ、入ってくる金属の圧力に対して金型が確実に密閉された状態になります。また、潤滑層は、射出中に完成したダイカスト部品が金型表面からきれいに分離するのに役立ち、表面が裂けるリスクを軽減します。
2
金属の溶解と射出
金属は炉内で通常、亜鉛の場合は摂氏 380 度、アルミニウムの場合は摂氏 660 度の間で溶解され、その後、機械と合金に応じて 1500 ~ 25000 psi 以上の範囲の圧力で金型キャビティに射出されます。金属は、厚い部分が固化する前に、ダイカスト部品の最も薄く最も詳細な部分を充填するように設計されたランナー システムとゲートを通過します。
3
冷却固化
溶融金属は、壁の厚さと部品の体積に応じて、数秒から数秒以内に金型内で冷えて固化し、細かい表面の詳細や内部リブを含むキャビティの正確な形状が形成されます。金型に組み込まれた冷却チャネルは水または油を循環させて固化速度を制御し、内部収縮欠陥の可能性を減らします。
4
金型の開口と取り出し
凝固すると、ダイが開き、エジェクター ピンが完成したダイカスト部品をキャビティから押し出し、すぐに次のサイクルを開始できるようになります。エジェクター システムを適切に維持すると、この段階での薄肉部分、特にキャビティが深い部品の変形を防ぐことができます。
5
トリミングと仕上げ
バリや金属ランナー システムなどの余分な材料はトリミングされ、用途に応じてショット ブラスト、機械加工、メッキ、粉体塗装などの二次加工が部品に施される場合があります。多くの生産ラインでは、専用のトリム ダイを使用してこのトリミング ステップを自動化しており、ダイカスト部品を鋳造機から梱包まで迅速に移動できるようにしています。
ダイカスト部品に使用される一般的な材料
適切な合金の選択は、強度、重量、耐食性、および全体のコストに影響を与えるため、ダイカスト部品を設計する際の最も重要な決定事項の 1 つです。以下の表は、最も広く使用されている 4 つのダイカスト材料を比較しています。
| 材質 | 一般的な密度 | 主要なプロパティ | 一般的な用途 |
|---|---|---|---|
| ADC12やA380などのアルミニウム合金 | 1立方cmあたり約2.7g | 軽量、優れた耐食性、優れた強度対重量比、高い熱伝導率 | 自動車ハウジング、エンジンブラケット、電子エンクロージャ、ヒートシンク |
| Zamak 3 や Zamak 5 などの亜鉛合金 | 約6.6g/立方cm | 優れた鋳造性、非常に厳しい公差、高い衝撃強度、メッキが容易 | コネクター、装飾金物、精密小型歯車、配管器具 |
| AZ91Dなどのマグネシウム合金 | 1立方cmあたり約1.8g | 最軽量の構造用ダイカスト金属、良好な強度、優れた機械加工性 | 自動車内装ブラケット、ラップトップおよびカメラのハウジング、電動工具本体 |
| 銅および真鍮合金 | 1立方cmあたり約8.5g | 強力、耐摩耗性、良好な導電性、より高い融点 | 電気コネクタ、配管バルブ、船舶用ハードウェア |
アルミニウム ダイカスト部品は、業界全体で重量、強度、コスト効率のバランスが取れているため、世界のダイカスト生産高の最大のシェアを占めています。亜鉛ダイカスト部品は、亜鉛合金がアルミニウムよりも薄い部分に流れ込みやすいため、小型部品に非常に細かいディテールと厳しい公差が必要な場合に選択されます。
マグネシウムのダイカスト部品は、同等の部品形状の場合、アルミニウムよりも約 35% 軽いため、1 グラム単位が重要な業界で普及しつつあります。このため、ハンドヘルド電子機器、電動工具、および特定の自動車内装ブラケットに一般的な選択肢となっています。銅ベースの合金は、アルミニウムや亜鉛ほど一般的ではありませんが、電気端子台や耐久性の高いブッシュなど、重量を最小限に抑えることよりも導電性や荷重下での耐摩耗性が重要な場合に選択されます。
材料のオプションを比較するとき、エンジニアは通常、部品が直面する動作温度、部品が耐えなければならない機械的負荷、鋳造後に計画される仕上げ方法、および目標単価という 4 つの要素を個別に比較するのではなく、総合的に比較検討します。エンジンルームに使用されるダイカスト部品は、摂氏 120 度を超える継続的な熱に耐える必要があり、通常、低グレードの亜鉛合金は除外され、代わりに耐熱アルミニウム合金が使用されます。一方、装飾的なドアハンドルの場合は、クロムメッキに適した滑らかな表面を優先する場合があり、アルミニウムよりも亜鉛の方が適しています。
ダイカストと他の金属鋳造方法
ダイカスト部品 3 つのプロセスはいずれも溶融金属を最終形状に成形するため、砂型鋳造およびインベストメント鋳造とよく比較されます。正しい選択は、生産量、必要な精度、および部品のサイズに大きく依存します。以下の表は、購入者にとって最も重要な要素に関してこれら 3 つの方法がどのように異なるかをまとめたものです。
| 要因 | ダイカスト | 砂型鋳造 | インベストメント鋳造 |
|---|---|---|---|
| 一般的な許容差 | ±0.05~0.15mm | プラスマイナス0.5~1.5mm | ±0.1~0.3mm |
| 最適なボリューム | 1000ユニット以上 | 1~数百台 | 50~数千台 |
| 表面仕上げ | 滑らかなニアネットシェイプ | 粗い、加工が必要 | 滑らかで細かいディテール |
| 工具コスト | 前払いは高く、ユニットあたりは低い | 前払いは安く、ユニットあたりは高い | 中程度の前払いと単位あたり |
| 共通の材料 | アルミニウム、亜鉛、マグネシウム | 鉄、鋼、青銅、アルミニウム | 鋼、ステンレス鋼、超合金 |
ダイカスト部品は、生産量が大規模で、形状が薄く一貫した壁から恩恵を受ける場合には、明らかに有利です。砂型鋳造は、非常に大きな部品や、スチール製の金型を作るのが経済的ではない 1 回限りのプロトタイプに適しています。インベストメント鋳造は、部品に微細なディテールと、高圧でのダイカストが現実的ではないステンレス鋼などの金属の両方が必要な場合に選択される傾向があります。
ダイカスト部品の表面仕上げオプション
ほとんどのダイカスト部品は、すでに使用可能な表面を備えた金型を離れていますが、多くの用途では、外観、耐食性、または摩耗性能を向上させるために追加の仕上げステップが必要です。以下の表は、ダイカスト部品に最も一般的に適用される仕上げ方法の概要を示しています。
| 仕上げ方法 | 目的 | 代表的な用途 |
|---|---|---|
| ショットブラスト | 表面の残留物を除去し、均一なマットな質感を作り出します。 | 汎用ブラケットおよびハウジング |
| 粉体塗装 | 優れた耐食性を備えた耐久性のある着色層を追加します。 | アウトドア用品、家電製品の筐体 |
| クロムまたはニッケルメッキ | 外観を改善し、硬質で耐食性の層を追加します。 | 装飾金物、配管器具 |
| 陽極酸化処理、アルミニウムのみ | 保護酸化膜を形成し、カラー染色を可能にします。 | 家庭用電化製品、建築装飾品 |
| CNC加工 | 特定の合わせ面でより厳しい公差を実現 | エンジン部品、精密組立品 |
ダイカスト部品に適切な仕上げを選択することは、単なる見た目の美しさだけではありません。たとえば、粉体塗装と陽極酸化処理により、測定可能な腐食保護層が追加され、同じ環境にさらされた未完成の部品と比較して、屋外コンポーネントの耐用年数を数年延ばすことができます。
ダイカスト部品の主な利点
A
高い生産速度
1 台のダイカストマシンで 1 時間あたり数百の部品を生産できるため、特に砂型鋳造や CNC 機械加工の非常に遅いサイクル タイムと比較した場合、このプロセスは数万または数百万単位の注文に最適です。
B
複雑な形状をワンショットで作成
リブ、ボス、ねじ山、および薄壁を金型内で直接形成できるため、複数のコンポーネントの二次組み立ての必要性が減少または排除され、部品数と組み立て労力の両方が削減されます。
C
優れた寸法再現性
すべてのショットで同じ硬化鋼金型が再利用されるため、長期の生産実行を通じて部品間の変動が極めて低く抑えられます。これは、より大きなアセンブリに正確に適合する必要がある部品にとって重要です。
D
ボリュームあたりのユニットあたりのコストを削減
初期の工具コストは高くなりますが、数量が増加するにつれて部品あたりのコストは大幅に下がり、多くの場合、数千ユニットを超えると最も安価なオプションとなり、数量が数十万ユニットに達するにつれて改善が続きます。
E
強力な表面仕上げ
通常、部品は塗装、メッキ、またはコーティングの前に研磨をほとんどまたはまったく必要としないため、全体の製造タイムラインが短縮され、二次表面処理にかかる人件費が削減されます。
F
材料効率
ランナーやオーバーフロー ウェルからの余剰金属は再溶解して再利用できるため、出発原料の大部分がスクラップ チップとして残る CNC 機械加工などのサブトラクティブ プロセスと比較して、材料の無駄を比較的低く抑えることができます。
ダイカスト部品の一般的な用途と産業
自動車産業
エンジンブロック、トランスミッションハウジング、ブラケット、構造部品などにアルミダイカスト部品を採用し、車両の軽量化と燃費向上に貢献します。多くのメーカーは現在、大規模なアルミニウム ダイカスト部品を使用して、これまで数十個の鋼板を打ち抜いて組み立てたものを置き換え、重量と組み立て時間の両方を削減しています。
家庭用電化製品
ノートパソコンのフレーム、カメラ本体、スマートフォンのコンポーネントは、マグネシウムとアルミニウムのダイカスト部品を使用して、丈夫で軽量な筐体を実現しており、繊細な内部回路からの熱の放散にも役立ちます。
産業機器
ポンプ ハウジング、ギアボックス カバー、モーター エンクロージャにはダイカスト部品が使用されています。これは、シャフトの位置合わせやベアリング シートの公差を厳密に保ちながら、振動や適度な熱負荷に耐えることができるためです。
照明器具
LED ヒートシンクと照明ハウジングは、アルミニウム ダイカスト部品の優れた熱伝導率に依存して放熱を管理し、内部の LED コンポーネントの寿命を直接延長します。
家電製品
キッチンや家電製品のハンドル、ブラケット、および内部構造部品は、表面の精細さと装飾めっきとの適合性を利用して、亜鉛ダイカストで製造されることがよくあります。
ハードウェアとロック
ドアハンドル、ロック本体、装飾金具には亜鉛ダイカスト部品が使用されており、その精細さとクロムまたはニッケル仕上げのメッキが容易なため、メーカーは単一のベース素材から幅広い仕上げオプションを選択できます。
ダイカスト部品の品質管理と一般的な欠陥
プロセスパラメータが適切に制御されていない場合、適切に設計されたダイでも欠陥が生じる可能性があります。根本原因を早期に特定することは、メーカーがダイカスト部品の不合格率を業界のベンチマーク未満に抑えるのに役立ちます。この基準は、成熟した生産ラインでは通常 2% 未満が目標とされています。ダイカスト部品の欠陥のほとんどは、不正確な金属温度、不十分または過剰な射出圧力、またはキャビティ内で金属が実際にどのように流れて冷却するかを考慮していない金型設計の 3 つの原因のいずれかに遡ります。
| 欠陥 | 典型的な原因 | 一般的なソリューション |
|---|---|---|
| 気孔率 | 高速射出時の空気やガスの閉じ込め、または冷却時の収縮 | ゲート設計の最適化、充填段階での射出速度の低減、または真空ダイカストの適用 |
| コールドシャット | 溶融金属は、多くの場合、金属温度が低いために、金型キャビティを完全に充填する前に凝固します。 | 金属またはダイの温度を上げ、ゲートの配置を改善して流れを改善します |
| フラッシュ | クランプ力が不十分なため、余分な金属が金型のパーティング ラインから逃げます。 | 型締力を高めるか、金型のメンテナンスと位置合わせを改善します |
| 表面の膨れ | 閉じ込められたガスは、その後の熱処理またはメッキ中に表面近くで膨張します。 | ソースの内部気孔率を減らし、冷却速度を制御します |
| 反り | 同じ部品内の異なる肉厚での冷却速度の不均一 | より均一な壁厚を設計し、金型内の冷却チャネルのレイアウトを調整します。 |
ダイカスト部品の評判の良いメーカーは、部品を顧客に出荷する前に、X 線検査、圧力試験、三次元測定機の検証などのプロセス チェックを使用して、これらの問題を発見します。多くの施設では、生産実行ごとに初回合格歩留まり指標も追跡しています。これは、再加工なしで検査に合格したダイカスト部品の割合を測定するもので、メーカーと顧客の両方にプロセスの安定性に関する明確な継続的なシグナルを提供します。
ダイカスト部品の持続可能性への配慮
ダイカスト部品を調達する際には、製造の持続可能性がますます重要な要素となっており、このプロセスにはこの分野でいくつかの固有の利点があります。トリミング中やランナー システムから発生するアルミニウム、亜鉛、マグネシウムのスクラップは再溶解して生産に戻すことができ、多くの施設ではプロセス スクラップの 90 パーセントをはるかに超えて社内でリサイクルしています。
部品ごとのエネルギー使用量
ダイカスト部品は最小限の二次加工しか必要としないため、完成部品ごとに消費される総エネルギーは、多くの場合、大量の材料を除去するプロセスよりも低くなります。
リサイクル可能な卑金属
アルミニウムと亜鉛はどちらも、機械的特性を大幅に損なうことなく繰り返しリサイクルできるため、生産工程全体にわたるクローズドループ材料の使用をサポートします。
長寿命
単一のスチール金型が数十万の部品を生産し、それ自体が具体化した製造フットプリントを非常に多数の完成部品に広げます。
軽量化のメリット
輸送用途では、アルミニウムおよびマグネシウムのダイカスト部品による軽量化は、車両の耐用年数にわたる燃料消費量またはエネルギー消費量の削減につながります。
ダイカスト部品の設計ガイドライン
コンポーネント開発の初期段階で実証済みの設計ルールに従うことで、工具の修正を大幅に削減し、ダイカスト部品の最終品質を向上させることができます。最初のプロトタイプが失敗した後ではなく、初期設計段階でこれらのガイドラインを適用するエンジニアは、金型がすでに切断されていれば、コストのかかる変更がはるかに少なくなる傾向があります。次のガイドラインは、設計エンジニアによって広く使用されています。
- 壁の厚さを均一に保ちます。 アルミニウムの場合は、1 mm ~ 3.5 mm の間の均一な壁を目指します。これは、厚い部分は近くの薄い部分よりもゆっくりと冷却されるため、急激な厚さの変化が反りや気孔の発生につながるためです。
- 抜き勾配角度を追加します。 垂直面では少なくとも 1 ~ 2 度の抜き勾配を含めて、部品が損傷することなく金型からきれいに取り外されるようにします。キャビティが深い場合は通常、より大きな抜き勾配が必要です。
- 鋭利な内側の角は避けてください。 鋭角な角は荷重がかかると亀裂が入りやすくなるため、応力集中を軽減し、充填中の金属の流れを改善するには、少なくとも 0.5 mm のフィレット半径を使用してください。
- ゲートとランナーの位置を早めに計画します。 溶融金属が最も厚い部分を最初に満たすようにゲートを配置し、コールド シャットや不完全な充填のリスクを軽減し、閉じ込められた空気を逃がすためにゲートの配置を通気レイアウトと調整します。
- アンダーカットを最小限に抑えます。 アンダーカットには追加のダイ スライドまたはリフターが必要であり、これによりツーリングのコストとリードタイムが増加します。そのため、可能な限りアンダーカットを考慮して設計するか、機能的に必要な場合にのみツーリングの複雑さの追加を受け入れます。
- リブを設計して軽量化を実現。 隣接する肉厚の 50 ~ 60% のリブにより、冷却を遅らせる厚い部分を作ることなく強度が向上し、曲げ荷重に耐えながら部品の軽量性を維持できます。
ダイカスト部品サプライヤーの選び方
01
設備とトン数範囲の確認
サプライヤーが部品サイズに必要なトン数範囲で機械を操作していることを確認してください。サイズが小さい機器では適切なクランプ圧力を維持できず、大型のダイカスト部品ではバリや充填不完全が発生する可能性があるためです。
02
品質認証を確認する
部品が自動車用途の場合は、ISO 9001 や IATF 16949 などの認証を探してください。これらは、生産全体にわたる文書化されたプロセス管理を備えた成熟した品質管理システムを示しています。
03
社内ツーリングについて質問する
社内で独自の金型を設計および構築するサプライヤーは、変更をサードパーティのツールメーカーを経由する必要がないため、通常、外部にツールを使用する場合よりもリードタイムを短縮し、設計の問題を迅速に解決できます。
04
サンプル部品とレポートをリクエストする
信頼できるサプライヤーは、本格的な生産に着手する前に、ダイカスト部品のサンプルと寸法検査レポートを提供して、早期に適合性と機能を検証する機会を提供する必要があります。
05
二次サービスを評価する
サプライヤーが社内で機械加工、メッキ、粉体塗装、または組み立てを提供しているかどうかを確認してください。これにより、サプライ チェーンが大幅に簡素化され、調整する必要があるベンダーの数が減ります。
06
コミュニケーションとリードタイムを比較する
見積もり時の迅速で明確なコミュニケーションは、多くの場合、サプライヤーが将来の生産上の問題にどのように対処するかを示す強力な指標となるため、最初の注文を行う前であっても、対応力に注意してください。
ダイカスト部品の価格に影響を与えるコスト要因
ダイカスト部品の最終価格はいくつかの要因によって決まり、それぞれの要因が全体の見積もりに占める重みが異なります。以下のグラフは、一般的なコスト要因の相対的な影響を示しています。
一般に、中程度の複雑さのアルミニウム ダイカスト部品の金型の価格は約 5,000 米ドルから 40,000 米ドルを超える場合がありますが、金型への投資を分散するのに十分な生産量が得られると、部品自体の単価はサイズ、合金、仕上げ要件に応じて 0.50 米ドルから 10 米ドルの間になる可能性があります。ダイカスト部品の見積もりを評価するバイヤーは、部品価格とは別に工具コストの内訳をサプライヤーに依頼する必要があります。これにより、生産を開始する前にベンダー間で見積もりを比較し、さまざまな注文量での総コストをモデル化することがはるかに簡単になるためです。
ダイカスト部品に関するよくある質問
ダイカスト部品の最低発注数量はいくらですか
ほとんどのメーカーは、工具の先行投資を正当化するために約 1000 ~ 5000 ユニットの最小注文を推奨していますが、一部のサプライヤーは低コストの試作工具を使用した小規模な試作の実行を受け入れています。
鋳造部品用の新しい金型を製作するのにどれくらい時間がかかりますか
工具のリードタイムは、部品のサイズ、キャビティの数、スライドまたはリフターが必要かどうかによって異なりますが、中程度に複雑な金型の場合、通常 4 ~ 8 週間の範囲です。
ダイカスト部品はリサイクルできますか
はい、トリミング中に発生するアルミニウム、亜鉛、マグネシウムのスクラップは再溶解して将来の生産工程で再利用できるため、ダイカストは比較的資源効率の高いプロセスとなります。
ダイカスト部品とCNC機械加工部品の違いは何ですか
ダイカスト部品 are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
軽量ダイカスト部品に最適な合金はどれですか
マグネシウム合金は、一般的なダイカスト金属の中で最も密度が低いため、ラップトップやカメラのハウジングなど、軽量化が最優先される場合に推奨されます。
ダイカスト部品は使用する前に後処理が必要ですか?
それはアプリケーションによって異なります。多くのダイカスト部品はトリミング後に鋳造として使用できますが、その他の部品では重要な合わせ面の機械加工、耐食性のためのメッキ、または外観と追加の保護のための粉体塗装が必要です。
ダイカスト金型の一般的な寿命はどれくらいですか
アルミニウムダイカストに使用される適切にメンテナンスされたスチール金型は、大規模な改修が必要になるまでに通常 100,000 ~ 500,000 個の部品を生産できますが、亜鉛ダイカストに使用される金型は、亜鉛が工具鋼の摩耗性が低いため、多くの場合 100 万サイクルを超えることがあります。
ダイカスト部品は溶接できますか
標準的なアルミニウムおよび亜鉛のダイカスト部品は、閉じ込められた内部ガス気孔が溶接領域に欠陥を引き起こす可能性があるため、従来の溶接が困難な場合があり、代わりに機械的固定、接着、または特殊な溶接技術が使用されることがよくあります。
ダイカストは試作にも量産にも適していますか
完全な生産ツールは通常、大量生産用に確保されていますが、多くのサプライヤーは低コストのプロトタイプ ダイや単一キャビティ ソフト ツールを提供しており、エンジニアが最終的な硬化した生産金型に取り組む前にダイカスト部品の設計を検証できるため、コンセプトから本格的な製造までの全体的なパスが短縮されます。
ダイカスト部品に関する最終的な考え
ダイカスト部品は、依然として、正確で再現可能な金属部品を大規模に製造する最も効率的な方法の 1 つです。プロセス段階を理解し、用途に適した合金を選択し、健全な設計ガイドラインに従い、認定サプライヤーと提携することで、メーカーは大量生産にわたって単価を低く抑えながら、強力な部品品質を達成できます。
自動車用ブラケット、電子機器の筐体、産業用ハウジングのいずれを設計している場合でも、ダイカスト部品はコンセプトから完成品までの実証済みのパスを提供します。生産量が工具への投資に見合ったものになると、速度、再現性、設計の自由度の組み合わせは、他の金属成形プロセスに匹敵するのが困難です。まさにこれが、ダイカスト部品がこれほど幅広い業界で毎年指定され続けている理由です。
最新ニュース
業界ニュースについて詳しく知る
-
16
Jul
 完全な技術ガイド: アルミニウム ダイカスト部品とは何か、およびアルミニウム合金ダイカスト プロセスの包括的な概要目次 直接定義 製造工程 コンポーネントとは 合金の選択 プロセスの利点 ...
-
02
Sep
マグネシウムダイカストとアルミニウムダイカスト: 密度、強度、コスト、用途の比較新しい電気自動車コンポーネントをレビューしている OEM エンジニアは、よくある岐路にたどり着きます。このハウジングはマグネシウムにするべきか、アルミニウムにするべきか?という問題です。答えは決して単純な素材の好みではありません。マグネシウムはアルミニウムよりも体積で約 34% 軽く、アルミニウムは降伏強度が高く、耐食性に優れています。部品に荷重がかかり、路面からの飛沫がかかる場合は、... -
21
Sep
亜鉛合金とアルミニウム: 用途、選択基準、実践的なガイダンス亜鉛合金とアルミニウムを比較する OEM バイヤー向け ダイカスト 、材料の選択は通常、部品サイズ、目標重量、動作温度、仕上げ要件の 4 つの変数によって決まります。亜鉛合金は、研磨めっき仕上げが必要な薄肉で複雑な部品の有力な候補です。重量が重要な場合、または部品の熱を放散したり陽極酸化する必要がある場合には、アルミニウム合金がより良い選択肢となります。これら 4... -
28
Sep
Zamak 3 亜鉛合金: 特性、ダイカスト用途、OEM 向け選択ガイド金属部品に複雑な形状、厳しい公差、手頃なコストでの良好な表面仕上げが必要な場合、材料エンジニアは多くの場合、Zamak 3 を最初に検討します。その結論は習慣だけに基づいているわけではありません。亜鉛合金 3 または ASTM AG40A としても知られるザマック 3 は、鋳造性、機械的強度、寸法安定性、コストの全体的なバランスが最も優れているため、数十年にわたり最も広く指定されている...
お客様がバイヤーであっても開発パートナーであっても、当社は信頼できるソリューションを提供することに尽力します。
製品リンク
モバイル
カスタマーサービス
著作権© Zhejiang Debang Intelligent Technology Co., Ltd. 全著作権所有.
 OEM/ODM ダイカスト メーカー