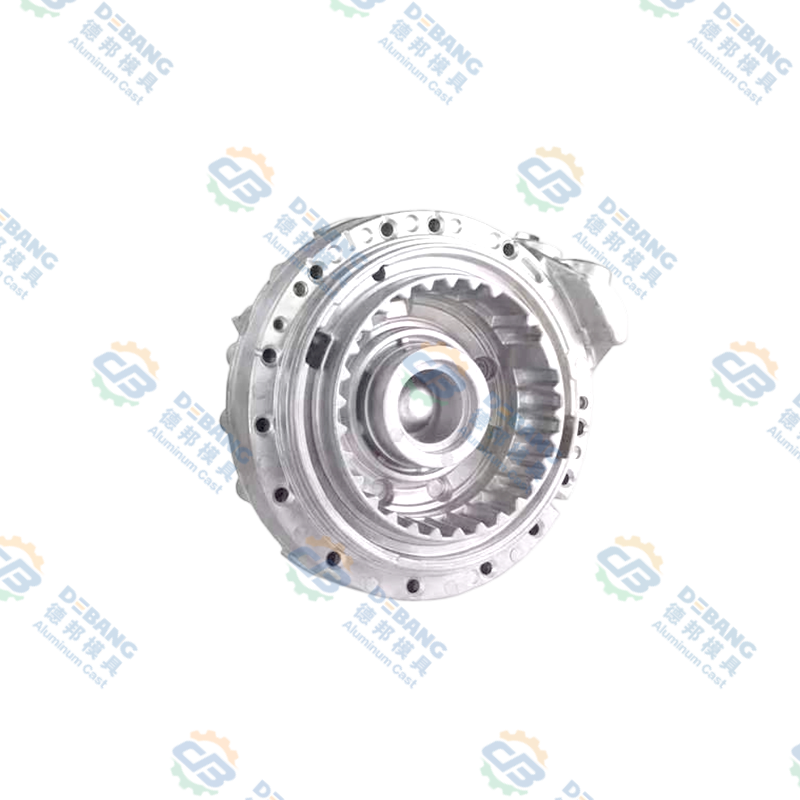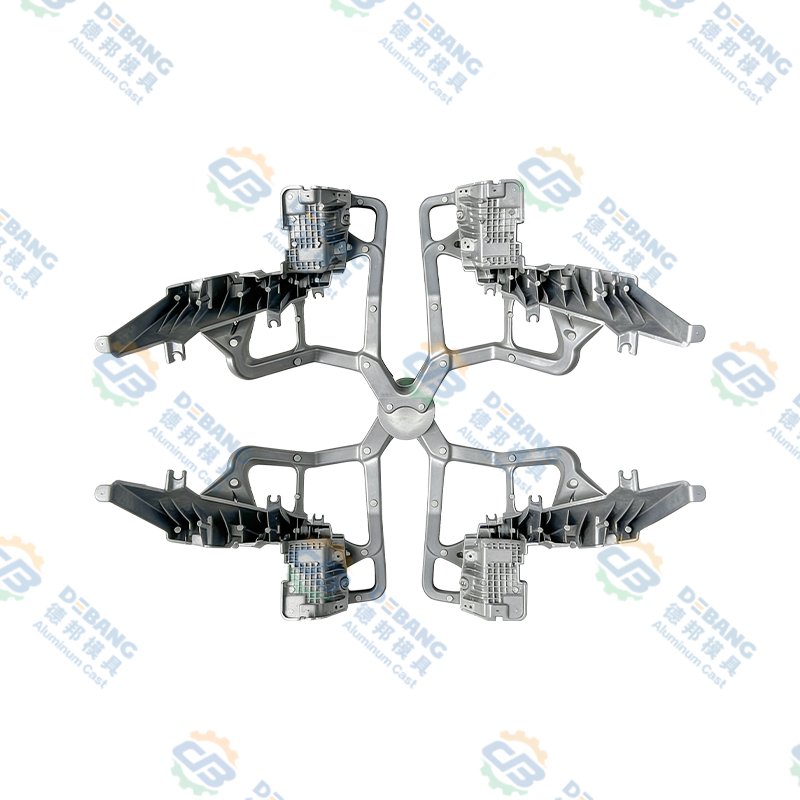


アルミニウムダイカスト部品の直接の定義と概要
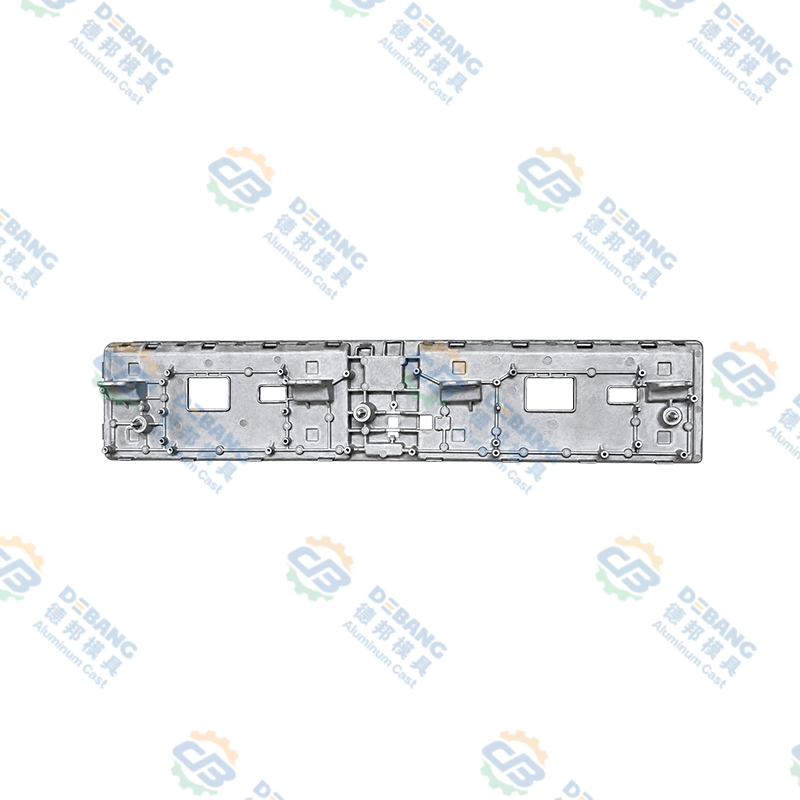
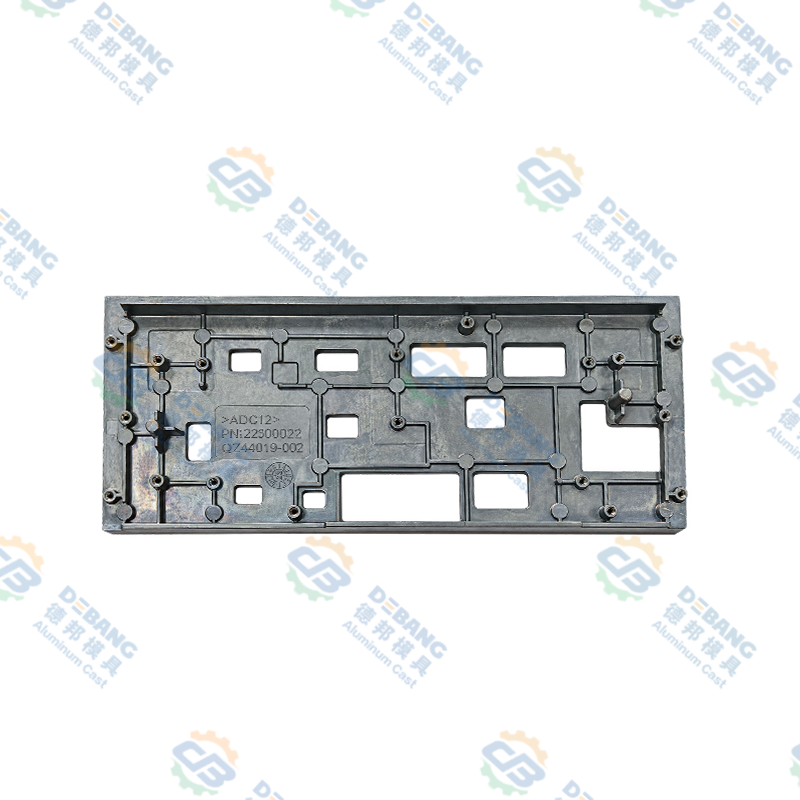
アルミダイカスト部品 溶融アルミニウムを硬化鋼金型に高圧射出することで製造される精密加工金属部品を表し、単一の生産サイクルで厳しい寸法公差と優れた表面仕上げを備えた複雑な形状を作成します。 .
ダイカストプロセスでは、1平方インチあたり1500~3500ポンドを超える圧力で溶融アルミニウムを精密工具キャビティに押し込み、二次仕上げ作業を行わずにプラスまたはマイナス0.003インチの寸法精度と機械加工部品に匹敵する表面仕上げを備えた部品の製造を可能にします。 .
380、390、A356、および特殊な独自配合を含むアルミニウム合金の選択により、高温性能、耐食性、機械強度の最適化などの特定の用途要件に対応するカスタマイズされた材料特性が可能になります。 .
アルミダイカストの工程の基礎と製造手順
ダイカストの製造手順を理解することで、能力と品質特性が明確になります。
ダイカスト機械および圧力システムコンポーネント
ホットチャンバーとコールドチャンバーのカテゴリーに分類されるダイカストマシンは、明確な運用上の利点を提供します。ホットチャンバーシステムは、溶融金属を一定温度に維持することで、毎時400~600個の部品を迅速に連続鋳造サイクルで生産できる一方、コールドチャンバーマシンは、より高い溶解温度の金属に対応し、アルミニウム合金の多用途性と優れた製品品質を可能にします。 。射出圧力は、大型部品の場合は 1500 ポンド/平方インチから、薄肉精密部品の場合は 3500 ポンド/平方インチまでの範囲で、溶融金属を金型キャビティの細部まで押し込みます。
金型設計と工具鋼の仕様
プラスまたはマイナス 0.0005 インチの公差で製造された精密硬化工具鋼金型は、最終コンポーネントの形状と寸法特性を定義するキャビティ形状を提供し、材料の選択と冷却システムの設計に応じて、鋳造品の金型寿命は 100,000 ~ 500,000 回と予想されます。 。サイクルごとに 4 ~ 8 個の部品を生産する複数のキャビティ金型により、単位あたりの製造コストが大幅に削減されます。
ゲートおよび給電システムの設計
洗練されたゲート システムにより、正確に制御された速度で溶融アルミニウムの流れを金型キャビティに導き、乱流を防ぎ、空気の閉じ込めを軽減し、空隙や多孔性欠陥を排除する一貫した金属充填を可能にします。 。供給システムは、凝固収縮を補償する連続的な金属流を供給します。
固化と冷却の手順
通常、毎秒 50 ~ 200 ℃の制御された冷却速度により、機械的特性を最適化する粒子サイズや相分布などの望ましい微細構造特性を実現できます。 。水冷キャビティ壁により、迅速な熱抽出が可能になります。
アルミダイカスト部品とは何か、用途別の定義
理解する アルミダイカスト部品 アプリケーションにより、製造の重要性と機能の範囲が明確になります。
エンジン ブロック、シリンダー ヘッド、トランスミッション ハウジング、インテーク マニホールドは、現代の車両の重量の 20 ~ 30 パーセントを占めます。
- 燃料消費量5~10%削減
- 高温合金の能力
- 統合された冷却通路
着陸装置のコンポーネント、構造フィッティング、および燃料システムのハードウェアには、欠陥ゼロの基準が求められます。
- 航空宇宙品質の要件
- 完全なトレーサビリティ
- 特殊合金の性能
コンピュータ サーバー、通信機器、および産業用制御キャビネットは、熱管理の恩恵を受けます。
- 複雑な形状の作成
- 放熱の統合
- EMIシールド能力
ポンプハウジング、バルブボディ、コンプレッサーコンポーネントは信頼性の高い性能を提供します。
- 過酷な環境への対応力
- 費用対効果
- 統合された通路
電動工具、園芸機器、ポータブル機器は多用途性を発揮します。
- 美しい表面仕上げ
- 軽量構造
- 設計の柔軟性
機器のエンクロージャとネットワーク ハードウェアは、高精度の機能を示します。
- 精密な寸法記入
- コンポーネントの統合
- 信頼性性能
ダイカスト用アルミニウム合金の選定と仕様
合金の選択は、コンポーネントの特性と用途の適合性に基本的に影響します。
| 合金の指定 | 一次シリコン % | 引張強さksi | 伸び% | 主な用途 |
|---|---|---|---|---|
| 380 アロイ | 8.5~11.5 | 47~49 | 3~5 | 自動車のパワートレイン |
| 390 アロイ | 17~19 | 53~56 | 1から2 | エンジンブロックポンプ |
| A356合金 | 公称7.0 | 33~55 | 3~6 | 航空宇宙自動車 |
標準的な産業用選択
8.5 ~ 11.5% のシリコンは優れた鋳造性を提供し、優れた耐食性を備えた複雑な薄肉設計を可能にし、自動車のパワートレイン部品に最適です。
高性能オプション
17 ~ 19% のシリコンは、380 と比較して優れた硬度と耐摩耗性を提供し、高応力用途に適した高い強度特性を備えています。
プレミアムグレード
7% のシリコンにより、析出硬化による熱処理が可能になり、強度が 30 ~ 50 パーセント向上し、航空宇宙用途に優れた特性を提供します。
ダイカストプロセスの利点と競争力の利点
課題 and Limitations in Aluminum Die Casting Processes
凝固中のガスの閉じ込めと収縮気孔の形成により、鋳物内に空隙が生じます。高圧ダイカストは気孔率の問題を軽減しますが、排除するわけではありません。
精度 hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
肉厚の制限、抜き勾配の要件、パーティング ラインの制限により、機械加工に比べて設計の自由度が制限されます。
多くの用途では、エッジのトリミング、熱処理、精密仕上げが必要となり、総コストが 10 ~ 30% 増加します。
品質管理 and Testing Procedures for Die Cast Components
寸法検査
三次元測定機と自動光学検査システムは寸法適合性を検証し、サンプリング計画により生産数量の 0.5 ~ 5% を検査します。
気孔率の検出
X 線ラジオグラフィー検査により内部の気孔と空隙の形成が検出され、自動分析により欠陥のサイズと位置が定量化されます。
機械試験
引張試験片は、引張強さ、降伏強さ、伸びが仕様要件に準拠していることを確認します。
表面品質
目視検査と光学的形状測定により、表面仕上げの滑らかさを検証し、収縮マークやコールドラップなどの欠陥を特定します。
ドキュメント
金型の識別、製造パラメータ、検査結果を記録する包括的な文書により、完全な製品トレーサビリティが実現されます。
コンプライアンス
電子データ管理システムにより、規制や顧客の要件を満たす効率的な記録アクセスが可能になります。
アルミダイカストの経済性とコスト分析
ダイカストは、コンポーネントの複雑さに応じて、50,000 ~ 100,000 単位体積で経済的に実行可能になります。このしきい値を下回ると、機械加工またはその他のプロセスの方が経済的であることが判明する可能性があります。
デザインガイドライン and Best Practices for Die Casting
肉厚の均一性
過度の収縮やホットスポットを防ぐために、0.100 ~ 0.150 インチの均一な壁厚を維持してください。トランジションには最小 0.050 インチの十分な半径を使用します。
抜き勾配の要件
最小 1 ~ 2 度の抜き勾配を適用すると、跡や損傷を与えることなく金型から部品を簡単に取り出すことができます。
リブとボス
戦略的なリブとボスの配置を使用して、重量に比例して増加させることなく剛性と強度を向上させます。リブの厚さは公称肉厚の 50 ~ 70% である必要があります。
アンダーカットの最小化
金型の複雑さとコストを大幅に増加させる可動コアを必要とするアンダーカットと複雑な形状を最小限に抑えます。
許容戦略
ダイカストの能力に一致する現実的な公差を指定します。通常、フィーチャについては ±0.003 インチ、寸法については 1 インチあたり ±0.001 です。
パーティング ラインの配置
パーティング ラインを重要でない表面に配置して、美的影響を最小限に抑え、金型設計を簡素化します。
先進のダイカスト技術とプロセス革新
絞り鋳造と半固体金属
凝固中に高圧を加えると、鍛造部品に近い機械的特性を備えた超高密度で欠陥のない鋳物が作成されます。
真空ダイカスト
金型充填中の真空抽出によりガスの閉じ込めが防止され、気孔率が 75 ~ 90% 減少し、耐圧鋳造が可能になります。
熱ダイカスト制御
高度な冷却システムにより、正確な熱サイクル制御が可能になり、より微細な粒子構造の微細構造と特性が最適化されます。
プロセスシミュレーションとAI
高度なシミュレーション ソフトウェアと人工知能によりパラメーターが最適化され、優れた品質を実現し、継続的にパフォーマンスを向上させます。
インダストリー 4.0 の統合
リアルタイムの生産データを収集する接続されたシステムにより、予知保全とリモート監視が可能になります。
アルミダイカスト部品に関するよくある質問
アルミニウム ダイカストは、部品の複雑さに応じて 50,000 ~ 100,000 個を超える生産量で機械加工を行うことで、経済的な競争力を発揮します。 、損益分岐点計算により、金型コストとユニットあたりの節約額を比較し、最小実行可能体積を決定します。
390 および改良 A356 バリアントを含む特殊アルミニウム合金は、摂氏 300 ~ 350 度までの温度で許容可能な特性を維持します。 ただし、長期間の高温使用には慎重な材料選択と潜在的な二次熱処理が必要です。
一般的な二次加工には、パーティング ラインのエッジのトリミング、スプルー マークの除去、精密なドリリングとタッピングによるネジ穴の作成、および場合によってはボーリングと仕上げ加工が含まれます。 ダイカスト公差が不十分であることが判明した重要な寸法に対応します。
X 線ラジオグラフィーにより、気孔率の特定を含む明確な内部欠陥検出が可能になり、超音波検査により迅速な欠陥スクリーニングが可能になります。 より高速な検査サイクルが必要な大量生産向け。
ダイキャスト表面には、腐食防止と色の変化のための陽極酸化処理、耐久性のあるカラー仕上げのための粉体塗装、ニッケルおよびクロムを含むメッキを施すことができます。 、または明るい金属の外観を得るために研磨します。
厳密な洗浄とトレーサビリティ文書を備えた特殊な食品グレードのアルミニウム合金と鋳造手順により、食品との接触が承認されたコンポーネントの製造が可能になります FDA コンプライアンスを含む規制要件を満たしています。
均一な肉厚、移行部の十分な半径、剛性を確保するための戦略的なリブ配置、および慎重なパーティング ラインの位置決めにより、欠陥を最小限に抑えます。 生産収率を大幅に向上させます。
保護されていないアルミニウム ダイカストは塩水環境では容易に腐食するため、陽極酸化処理、ポリウレタン ペイント、または特殊なエポキシ システムなどの保護コーティングが必要です。 信頼性の高い長期的な保護を提供します。
精度 die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly 、慎重な設計と公差スタックアップ分析により、信頼性の高いアセンブリの再現性を保証します。
完全なリードタイムは、金型の設計と構築、工具の試用と検証、初期生産サンプルの納品を含めて、通常 8 ~ 12 週間かかります。 、迅速なツールにより、20 ~ 40% のコストプレミアム削減スケジュールが追加されます。